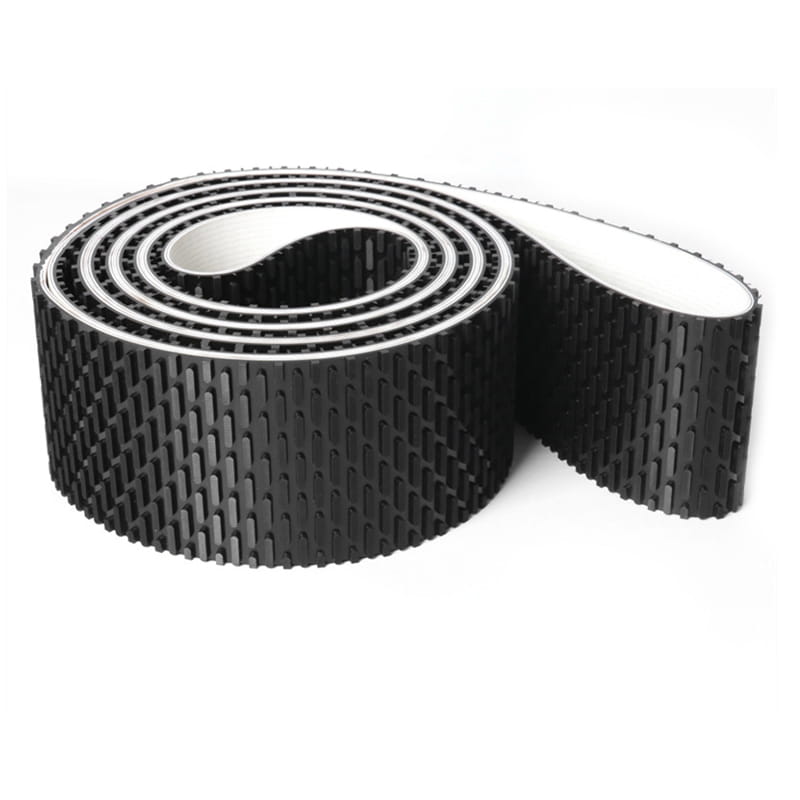
När en underhållsingenjör beställer vulkaniserad gummitejp kan kartongen som kommer rymma någon av tre mycket olika produkter: en härdad EPDM-remsa för försegling, ett ohärdat skarvgummi som härdar inuti en remskarv eller en självsamlande tejp som smälter ihop med sig själv under spänning. På en hylla ser de nästan identiska ut. På en maskin beter de sig ingenting lika.
Det snabbaste sättet att undvika felköp är att först bestämma vad tejpen ska göra: härda på plats, förbli flexibel utan att härda eller bilda en färdig gummibarriär. Tjocklek, hårdhet, härdningstemperatur och hållbarhet följer alla av det enda beslutet.
Vad vulkaniserad gummitejp egentligen är
Vulkanisering är en process, inte ett material. Gummiförening värms upp med svavel eller en peroxid, och polymerkedjorna tvärbinds till ett tredimensionellt nätverk. Resultatet återställer sin form efter sträckning, motstår permanent deformation och slutar rinna vid drifttemperatur.
Tejp gjord av den blandningen når köpare i två kommersiella delstater. Härdad tejp är redan vulkaniserad, så tvärbindningarna är på plats, remsan håller sin tjocklek och den kan skäras, lindas eller limmas omedelbart. Ohärdad tejp, vanligtvis kallad skarvgummi eller bindgummi, kommer som en mjuk, klibbig förening som fortfarande flyter. Det blir gummi först efter att användaren applicerat värme och tryck, vanligtvis inuti en bältespress eller en vulkaniseringsklämma.
Den distinktionen förklarar de flesta fältfel. En bandskarv som kräver ohärdat gummi kommer inte att hålla om en härdad remsa ersätts, eftersom en härdad remsa inte kan flyta in i ytprofilen och tvärbinda med bältets kropp. Den sitter ovanpå fogen och lyfter i kanterna inom några skift.
Jämfört härdad och ohärdad tejp
Härdad och ohärdad vulkaniserad gummitejp jämfört med leveransstatus, bindningsmetod, härdningsförhållanden och typisk användning. | Egendom | Härdad tejp | Ohärdat skarvgummi |
| Tillstånd vid leverans | Tvärbunden, torr och formstabil | Mjuk, klibbig, flyter under tryck |
| Hur det binder | Lim, klämning eller mekanisk infästning | Tvärbinds med substratet under härdning |
| Härdningsförhållanden | Ingen krävs | Vanligtvis 140 till 160 C med 1 till 2 bar tryck |
| Typisk användning | Försegling, omslag, isolering, foderlappar | Transportbandsskarvar, kantreparation, fogspackling |
| Hållbarhet | 2 till 5 år förvaras svalt och mörkt | 3 till 6 månader, kraftigt förkortad av värme |
| Hantering | Kan sträckas, skäras och flyttas | Ska hålla sig ren och får inte vara försträckt |
| Vanligt misslyckande | Lyftkanter där ytan är oljig | Blåsor och tomrum när trycket eller tiden är kort |
Materialval betyder mer än ordet vulkaniserat
Två tejper kan både säljas som vulkaniserat gummi och ändå beter sig olika, eftersom processen inte säger något om polymeren under. Basgummit avgör värmebeständighet, oljebeständighet och väderpåverkan.
- Naturgummi: hög elasticitet och rivstyrka, måttlig värmebeständighet, en vanlig bas för att skarva tuggummi.
- EPDM: utmärkt ozon-, vatten- och väderbeständighet, bekväm från ca minus 40 C till 120 C, men dålig på mineralolja.
- NBR: olje- och bränslevalet för växellådsområden, hydraulrum och maskinverkstäder.
- Neopren: balanserat väder-, olja- och flambeteende för utomhus- och allmän industriell tätning.
- Silikon: ungefär minus 60 C till 200 C, kemiskt inert, ofta specificerad där hög värme eller matkontakt är inblandad.
Ett praktiskt exempel gör poängen. En EPDM-tejp monterad bredvid en oljig upptagningsremskiva sväller och tappar styrka inom några veckor, medan en NBR-tejp i samma position håller i flera år. Ingen mängd noggrann installation kompenserar för fel polymer.
Där vulkaniserad gummitejp används
- Splitsning av transportband och nödreparation i fält
- Kabelskarvning, kabelnätlindning och elektrisk isolering
- Korrosionsskydd för rör, tank och ränna
- Reparation av gummifoder i trattar, blandare och flytgödselledningar
- Rulltäckning och ytuppbyggnad på slitna rullar
- Packningsskärning och shimsning där ett mjukt gummilager behövs
- Bälteskantskydd på höghastighetsförpackningar och trycklinjer
I de flesta av dessa jobb är tejpen en remsa av härdat gummi som skyddar eller tätar, och kvalitetsfrågan är helt enkelt om den förblir vidhäftad. I tankar, rännor och trattar är tejpen ofta en tillfällig fix. Den permanenta versionen är en fabriksbunden gummihud, såsom ett belagt gummiband eller en fodrad panel, där gummiskiktet är vulkaniserat direkt på underlaget och inte kan skalas av med en skrapa eller en slurryström.
 Belagt gummibälte Produkter som rekommenderas Visa produkt →
Vulkaniserad gummitejp i bältesskarvning
Skarvning är där ohärdad tejp får sin plats. En stegskarv öppnar bälteskroppen, lager för lager, in i en trappa. Mellanrummet fylls med ohärdat tuggummi, skikten läggs tillbaka och fogen pressas och värms tills tuggummit tvärbinds med det omgivande gummit. Fingerskarvar fungerar på samma sätt på tunnare bälten, med hjälp av sammankopplade fingrar istället för steg.
Hot Splice eller Cold Bond
En varm skarv går vanligtvis vid 145 till 155 C med 1,5 till 2 bar tryck, och uppehållstiden är ungefär en minut per millimeter bandtjocklek plus ramptid. Ett 10 mm bälte behöver därför cirka 12 till 15 minuter vid temperatur, inte de tre eller fyra minuter en otålig besättning tillåter ibland. En kallbindning använder istället ett tvådelat lim, vilket uppnår hanteringsstyrka på cirka 30 minuter och full styrka på 24 timmar. Kalla bindningar är bekväma, men de är beroende av vidhäftning snarare än ett kontinuerligt gumminätverk.
 Transportband av gummi Produkter som rekommenderas Visa produkt →
Samma botemedelsdisciplin gäller själva bältet. Gummibälten under kontinuerlig belastning kan töjas eller deformeras när värme, spänningar och snedställning tillåts samlas. Tejpreparationer håller endast om remmen undertill fortfarande är formstabil och remskivans inriktning har korrigerats. Principen gäller lika för synkrona gummibälten , där en led eller en lapp som ändrar tandprofilen kommer att skada remskivan inom några dagar.
Specifikationer att bekräfta innan beställning
Typiska specifikationsintervall för vulkaniserad gummitejp och anledningen till att varje värde spelar roll vid användning. | Parameter | Typiskt utbud | Varför det spelar roll |
| Tjocklek | 0,5 till 5 mm, ofta plus eller minus 0,1 mm | Fogtjocklek och spelrum inuti pressen |
| Bredd | 10 till 500 mm | Täckning per pass och spill i kanterna |
| Hårdhet | 40 till 80 Shore A | Hur långt tejpen anpassar sig till en grov yta |
| Draghållfasthet | 5 till 25 MPa | Motstånd mot rivning vid spänning |
| Förlängning vid brott | 200 till 600 procent | Förmåga att följa en böjd eller böjande led |
| Servicetemperatur | minus 60 till 200 C beroende på polymer | Täta liv på varma eller kylda linjer |
| Dielektrisk styrka | 15 till 25 kV per mm | Isoleringsvärde i kabel- och ställverksarbeten |
| Boteschema | 140 till 160 C i 5 till 15 minuter | Slutlig styrka av en varm skarv |
| Hållbarhet | 3 till 6 månader ohärdat, 2 till 5 år härdat | Lagerplanering och skrotkontroll |
Urvalschecklista
- Bekräfta om fogen måste härda och tvärbinda, eller endast täta.
- Anpassa polymeren till vätskan, temperaturen och ozonexponeringen.
- Mät fogdjupet innan du väljer tjocklek, inte efter.
- Be om boteschemat skriftligt, inklusive tryck och uppehållstid.
- Kontrollera hållbarhetsdatumet, inte bara batchnumret.
- Begär draghållfasthets- och hårdhetssiffror på certifikatet i stället för enbart ett klassnamn.
- Köp en kort längd och kör en testskarv innan du bestämmer dig för en full rulle.
Förvaring och hantering
- Förvara ohärdat tuggummi mellan 5 och 25 C, i sin originalförpackning, borta från solljus, ozonkällor och elmotorer.
- Stapla aldrig tunga rullar ovanpå ohärdad tejp; det kallflyter och deformeras av tolerans.
- Rengör underlaget med ett lösningsmedelsfritt rengöringsmedel. Lösningsmedelsrester blockerar tvärbindning och orsakar blåsor.
- Skär med ett vasst blad. Trasiga kanter fångar in luft och skapar tomrum i den färdiga fogen.
- Förvara härdad tejp platt och skyddad från direkt solljus. Det håller mycket längre än tandköttet, men det hårdnar ändå med åldern.
Tejp är en liten rad på en lång artikellista, och det är sällan anledningen till att ett projekt stoppas. Det är dock en vanlig orsak till att ett bälte går sönder tre veckor efter en reparation, vilket är anledningen till att specifikationen förtjänar samma uppmärksamhet som själva bältet.
För köpare som arbetar med flera maskintyper hjälper det att köpa tejp och remmar från en leverantör som också förstår hårdvaran den sitter på. En tillverkare som tillverkar synkrona remmar av gummi, platta remmar, transportband, räfflade remmar, slipband, kilremmar, silikonremmar och matchande remskivor kommer normalt att publicera hårdhets-, drag- och härdningsdata för de gummiblandningar den använder, tillsammans med testrapporter och fabriksdokumentation. Beställningsarbete är en del av den bilden: formar med långa stigningar upp till 8600 mm, icke-standardiserade bredder och specialtillverkade föremål som remmar för skärning, skalning eller fiskbearbetningslinjer där ett standardkatalognummer inte finns. När tejpen och bandet kommer från samma tekniska källa, förblir härdningsschemat, hårdheten och polymertypen konsekventa från det första provet till den tionde ombeställningen, och reparationen varar så länge den ska.
 Specialbearbetningsbälte Produkter som rekommenderas Visa produkt →