HEM / Nyheter / Remskiva Kilspår: Toleranser, Nyckelpassning, Broaching och Grundläggande axelmontering
Nyheter
Remskiva Kilspår: Toleranser, Nyckelpassning, Broaching och Grundläggande axelmontering
En tappad nyckel, ett skårat nav och ett bälte som börjar klättra i flänsen två veckor efter en ombyggnad. Den sekvensen brukar skyllas på remmen, men grundorsaken sitter i remskivans kilspår. När en remskiva dras av en axel för underhåll är nyckeln den första delen som försvinner, och ersättningen plockas alltför ofta med ögat från det som är löst i reservdelsbehållaren. Skillnaden mellan en korrekt monterad nyckel och en lös mäts i hundradelar av en millimeter, men den avgör om anslutningen överlever ett år av vridmomentomkastningar eller går sönder inom en månad.
Det korta svaret först: en kilspår är en bearbetad slits utskuren längs navets hål, matchad av en slits på axeln, som tillsammans håller en kil som överför vridmoment och fixerar remskivans vinkelläge. Få bredden, djupet och ytfinishen rätt och nyckeln blir den billigaste och mest förutsägbara komponenten i drivlinan. Ta fel på dem och nyckeln blir säkringen som går och tar då och då med sig axeln.
Vad en remskiva faktiskt gör
Denna ena slot gör tre jobb, och den utför dem utan redundans alls.
Vridmomentöverföring. Nyckeln, inte friktion, bär arbetsbelastningen mellan axel och nav.
Vinkelläge. Placeringen av remskivans tänder eller spår på axeln fixeras av kilspåren, inte av hålets passning.
Monteringsreferens. En maskinbearbetad slits ger underhållspersonalen en positiv orienteringspunkt, så att navet inte kan återmonteras några grader ut.
Själva vridmomentet går genom nyckelflankerna till två smala kontaktlister, en i axeln och en i navet. Varje newtonmeter last passerar genom dessa remsor, medan spårens hörn koncentrerar spänningen och spårdjupet tar bort material från sektionen som motstår böjning. Dessa två effekter förklarar varför dimensionella standarder täcker djupet t1 på axelsidan och håller det något mindre än djupet t2 på navsidan: axeln är den del som ingen vill byta ut, så kilspåren är placerad för att hålla mer material på axelsidan.
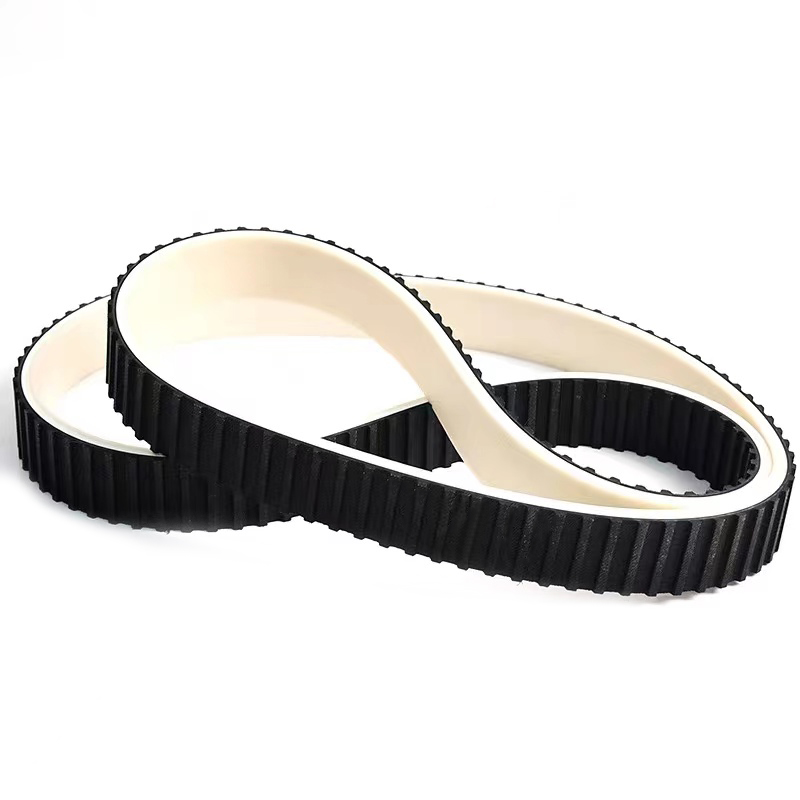
På en synkron remskiva ställer kilspåret också in timing. Om navkilen skärs några grader bort från kuggstigningsdatumet möter remskuggarna remskivans spår vid fel punkt i cykeln, och resultatet visar sig som ojämnt slitage på ena flanken av tanden snarare än som ett uppenbart fel. Den disciplin som gäller för remskivans spår gäller även för navslitsen, vilket är anledningen kuggprofilen på en kamrem och remskivan som den löper i bör behandlas som ett system snarare än två delar köpta separat.
Nyckel- och kilspårstorlekar: Vad standarderna fixar
På metriska ritningar är nyckeln och kilspåren inte fria val. Axeldiametern väljer en rad och raden bestämmer nyckeltvärsnittet, axelns spårdjup och navets spårdjup. Det vanliga misstaget är att dimensionera spåret från vilken nyckel som helst i lådan och ignorera djupet, eftersom ett för djupt axelspår tar bort den bärande delen från en axel som redan arbetar under växlande vridmoment.
Nominella nyckel- och kilspårmått för vanliga axeldiametrar, enligt DIN 6885-serien. Bekräfta alltid mot ritningen eller gällande inköpsstandard.
Axeldiameterintervall (mm)
Nyckelstorlek b x h (mm)
Axelspårdjup t1 (mm)
Navspårdjup t2 (mm)
6 till 8
2 x 2
1.2
1.0
Över 8 till 10
3 x 3
1.8
1.4
Över 10 till 12
4 x 4
2.5
1.8
Över 12 till 17
5 x 5
3.0
2.3
Över 17 till 22
6 x 6
3.5
2.8
Över 22 till 30
8 x 7
4.0
3.3
Över 30 till 38
10 x 8
5.0
3.3
Över 38 till 44
12 x 8
5.0
3.3
Över 44 till 50
14 x 9
5.5
3.8
Över 50 till 58
16 x 10
6.0
4.3
Över 58 till 65
18 x 11
7.0
4.4
Över 65 till 75
20 x 12
7.5
4.9
Breddtoleransen är den del som verkligen behöver skrivas på ritningen. Nycklar levereras normalt till h9 och passformen bestäms av de två spåren. Axelspåret hålls vanligtvis tätare än navspåret, eftersom skador på axeln är mycket dyrare att reparera. Hur tätt beror på hur remskivan är monterad: en glidpassning behöver utrymme för att skjutas på för hand, medan en påtappad eller presspassning kan vara tätare men blir svårare att ta bort under underhåll.
Varför passningsfrigång är viktigare än nominell storlek
En nominell 8 mm kil i ett nominellt 8 mm spår säger nästan ingenting om hur fogen kommer att bete sig. Det viktiga är spelet mellan nyckelflanken och spårväggen efter bearbetning. När det spelet är tillräckligt stort för att nyckeln ska kunna röra sig under belastning, börjar nyckeln gunga inuti spåret varje gång vridmomentet vänder, och slitaget börjar på flankerna.
Värdena ovan är vägledande, används för att visa en trend snarare än att tjäna som en mättabell. Kurvan börjar nästan platt, vilket innebär att ett litet spel i den snäva delen av intervallet kostar mycket lite liv. Förbi kurvans knä blir fallet brantare, så varje ytterligare 0,02 mm spel tar bort mer liv än föregående steg. Den praktiska läsningen är att om du lossar navspåret med en halv toleransgrad för att göra monteringen enklare flyttas drivningen längs kurvan, och var det landar spelar roll. En lätt lastad transportrulle som löper i en riktning tål en lösare passform än en tryckmaskins huvudaxel som vänder vridmomentet konstant. Det är anledningen till att kilspårets breddtolerans hör hemma på ritningen snarare än i händerna på maskinisten vid bänken.
Hur remskivor misslyckas i drift
Ordningen på fellägen är anmärkningsvärt konsekvent från en anläggning till nästa, och den börjar sällan med att nyckeln går sönder.
Denna rankning återspeglar vad rivningar i underhållsverkstäder oftast avslöjar, inte vad en laboratorieutmattningsrigg producerar. Att nöta på nyckelflankerna sitter högst upp eftersom det utvecklas långsamt och nästan aldrig märks under en rutinmässig inspektion. Klippning och knäckning av navhörn är händelser som följer efter det, för när passformen har lossnat koncentreras slagbelastningen i spårets hörn. Deformation av axelspår ligger på fjärde plats och är det minst välkommena fyndet av alla, eftersom en skårad axel kostar mycket mer att byta ut än en nyckel. En remskiva som glider på axeln är helt enkelt det slutliga tillståndet, och då tuggas även remmens tänder. Lärdomen är konsekvent: de flesta fel på remskivor spåras tillbaka till en lös passform snarare än till otillräcklig materialstyrka.
Navmaterial ändrar kilspårgränsen
Nyckeln är nästan alltid den hårdare delen, så i praktiken begränsas belastningen av det mjukare av de två spåren. Det gör navmaterial till ett direkt designbeslut snarare än ett kosmetiskt.
Ett aluminiumnav beter sig annorlunda än gjutjärn eller stål eftersom spåret motstår nyckelbelastningen genom skjuvhållfastheten hos själva navmaterialet. Ett stålnav når ungefär dubbelt så stor kapacitet som grått gjutjärn, och det gapet förklarar varför tungt belastade enheter sällan använder aluminiumremskivor. Segjärn sitter mellan de två och är den kompromiss som de flesta maskinbyggare lägger sig på när både kostnad och styrka spelar roll. Sintrade metallnav är billiga att tillverka men får ett sjuttiotal på denna skala, vilket passar små, lätt belastade remskivor snarare än huvuddrivlägen. När en aluminiumremskiva inte kan undvikas, är den vanliga fixen att förlänga nyckelingreppet eller flytta vridmomentbanan till ett klämelement istället för en nyckel. Välj först navmaterialet för skjuvkapacitet, väg sedan massa och kostnad mot den baslinjen.
Bearbetningsalternativ för navets nyckelspår
Slitsen i navet kan produceras på flera sätt och valet förändrar både den uppnåbara noggrannheten och ekonomin i beställningen. Jämförelsen nedan poängsätter två gemensamma produktionsvägar mot varandra på de kriterier som faktiskt avgör en offert.
Denna radarjämförelse ger samma nyckelspår som produceras av två olika processer, med varje axel normaliserad från noll till en. Bredningshastigheter höga på dimensionsnoggrannhet, ytfinish, skärhastighet och intern kilspåråtkomst, eftersom en enda passage av ett formverktyg producerar spåret i en rörelse. Dess svaga punkt är flexibiliteten i små partier, eftersom själva broschen är gjord och slipad för en kombination av kilspårbredd och djup. Slitsning beter sig på motsatt sätt: ingångskostnaden för verktyg är lägre, och ett enda nav eller en kort sats är mycket lättare att ta emot, men processen är långsammare och finishen är normalt ett steg efter broschningen. Trådskärning och fräsning ligger mellan de två och är praktiskt vid reparationsarbeten, där det inte är meningsfullt att beställa en ny brosch för en remskiva. Beslutet beror normalt på volymen: om den årliga produktionen motiverar verktyget är brytning den förnuftiga standarden, och under den tröskeln är slitsning eller trådklippning den mer realistiska vägen.
Monterings- och inspektionschecklista
De flesta kilspårproblem uppstår under de tio minuter som det tar att montera om en remskiva. En kort sekvens av kontroller tar bort nästan alla.
Mät bredden på axelspåret och navspåret med en bromsok eller hålmätare och jämför avläsningarna med toleransbandet på ritningen istället för att bedöma passformen efter känsla.
Kontrollera att nyckeln sitter på rätt djup i båda spåren. Det bör finnas ett litet mellanrum mellan toppen av nyckeln och botten av navspåret, aldrig en tät kontakt.
Grada av spårets kanter och ta bort eventuell överrullad metall. En enda upphöjd grad räcker för att luta nyckeln i spåret.
Provmontera remskivan på en ren, torr axel. Skåra märken på hålet eller skaftet betyder att passningen är för tät för den avsedda monteringsmetoden.
Vrid navet så att kilspåren är i linje med axelns spår innan du trycker på det, och dra aldrig remskivan på plats med fästskruven.
Dra åt ställskruven eller klämelementet till det specificerade vridmomentet, kontrollera sedan kuggfasen mot remmen om remskivan är av synkron typ.
Kontrollera radiellt utlopp igen efter de första körtimmarna och lägg till avläsningen i rutinunderhållsprotokollet.
Ett kilspår för remskivor är en omärklig egenskap, en smal slits i en metallbit, men den bär vridmomentet och håller det vinkelläge som hela drivningen beror på. Ge den en definierad bredd- och djuptolerans, välj passform efter hur remskivan ska monteras och mät före montering snarare än efter. En nyckelansluten som förbereds på det sättet blir sällan det första som misslyckas på maskinen.
För team som byter ut en remskiva eller designar en ny drivning, anskaffning av remskivan och remmen från samma leverantör håller hålet, kilspåren och kuggstigningen på ett ritningsdatum. Jiangxi Kangqi Industrial tillverkar kuggremmar av gummi, PU-kuggremmar och matchande synkrona remskivor, med dimensionsregister tillgängliga vid sidan av testrapporterna, så att navpassningen och kuggprofilen bestäms tillsammans snarare än i två separata samtal.
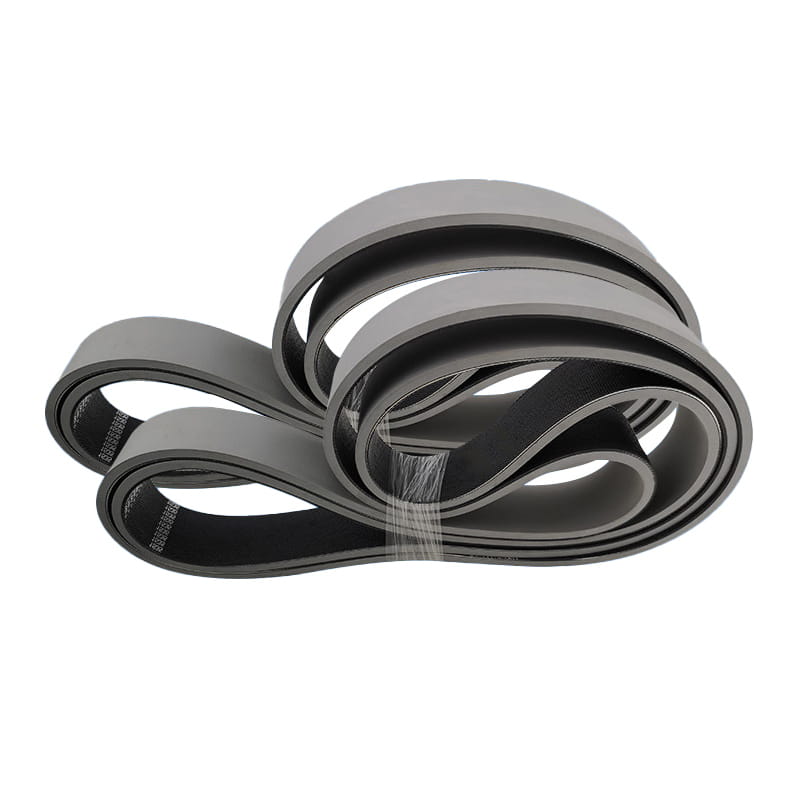
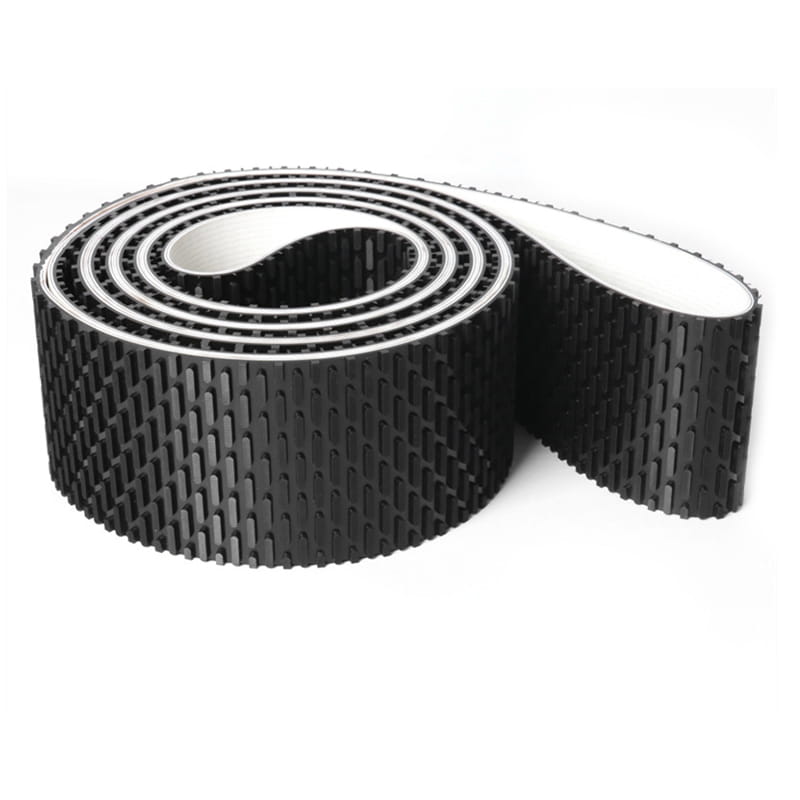
Transportbandet består av ytlim, kärna och lagerlim. Dessutom kan ett lager av buffertduk läggas till användningen av högtappslag för att göra det mer slagtåligt.
Ytlimmet
Med naturgummi och syntetiskt gummi som råmaterial och för att förbättra slitstyrka, sprickbeständighet, åldringsbeständighet och andra egenskaper, har ytlimmet olika egenskaper såsom slitstyrka, skärmotstånd, värmebeständighet, flambeständighet, köldbeständighet, syra- och alkaliresistans, oljebeständighet, statisk elektricitetsbeständighet och så vidare. Tyg lager kärna
Tygskiktet är sammansatt av naturfiber eller kemisk fiber enbart eller en kombination av de två, har samma kvalitet efter enstegsbehandling genom en mogen process, och har god vidhäftning med gummi. Det vidhäftande lagret
Limskiktet är mycket viktigt för vidhäftningskraften mellan skikten i kärnan på transportbandet som böjs upprepade gånger. Speciellt för högspänningstransportband måste ett skikt av lim med mindre bucklingsspänning och mindre utmattning på grund av inre belastning användas.
Specifikationer och modeller kan anpassas efter kundens önskemål, med en tjocklek som sträcker sig från 2,0 mm till 8,0 mm.
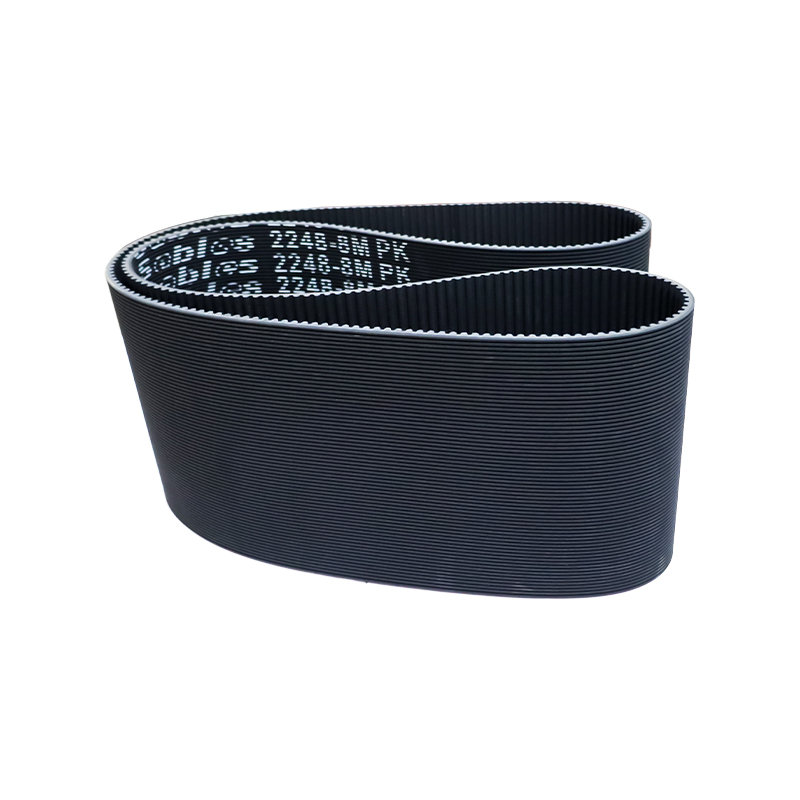
Höghastighets-, smidiga och lågutdragbara transmissions- och transportsystem, såsom textilmaskiner, träbearbetningsmaskiner, slipmaskiner, biljettautomater, grönsaksskärmaskiner, etc. Egenskaper: Hög hastighet och stabilitet, hög draghållfasthet och låg töjning.
Det sömlösa gummibandet som produceras av träbearbetningsmaskiner kan användas för att slipa, korrigera och trimma kärnmaterial, hyvla träskivor, laminerade skivor, plastlaminerade skivor och andra maskiner, och kan hjälpa ytan att bli perfekt bearbetad och vald.
Dess speciella teknologi ligger i tillverkningsmetoden och producerar den erforderliga storleken skarvfri rem. Vi kontrollerar inte bara strikt kvaliteten, utan insisterar också på att använda importerade material för att få vårt slipband att ha bättre prestanda.
Alla delar av tjocklek och styrka är absolut enhetliga.
Den har en bra linjär drift.
Hög flexibilitet kan användas för små hjuldiametrar.
Det kan bibehålla planhet och icke-deformerbarhet under arbetstryck.
Friktionskoefficienten mellan remmens botten och plåtytan är mycket låg.
Eftersom bandets ytskikt är täckt med gummi, förbättras vidhäftningen och stabiliteten hos transportbandet förbättras.
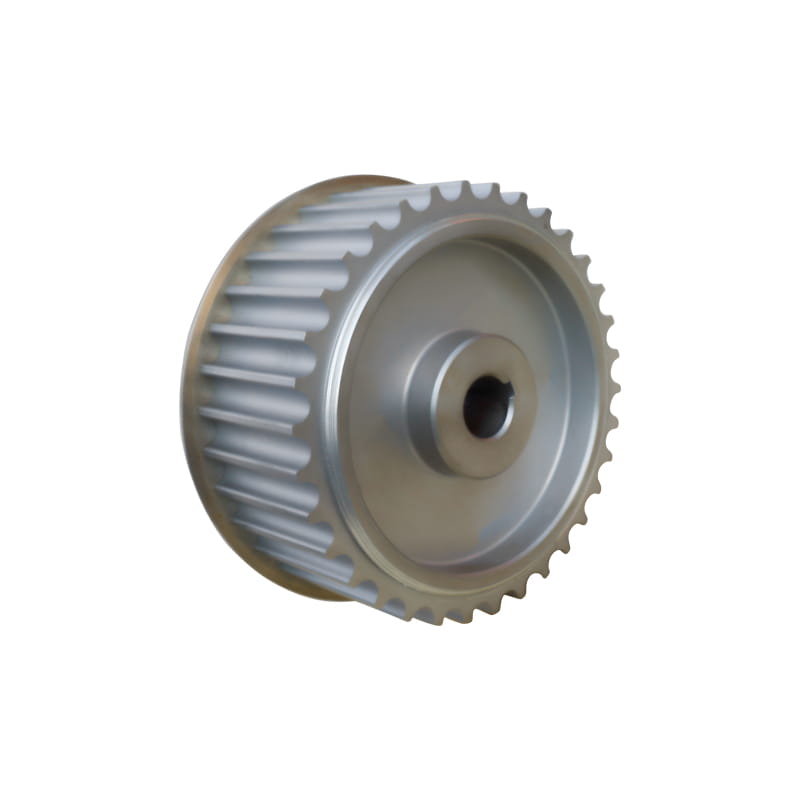
Tillämpa på varje fält i det synkrondrivna enhetssystemet. Egenskaper:
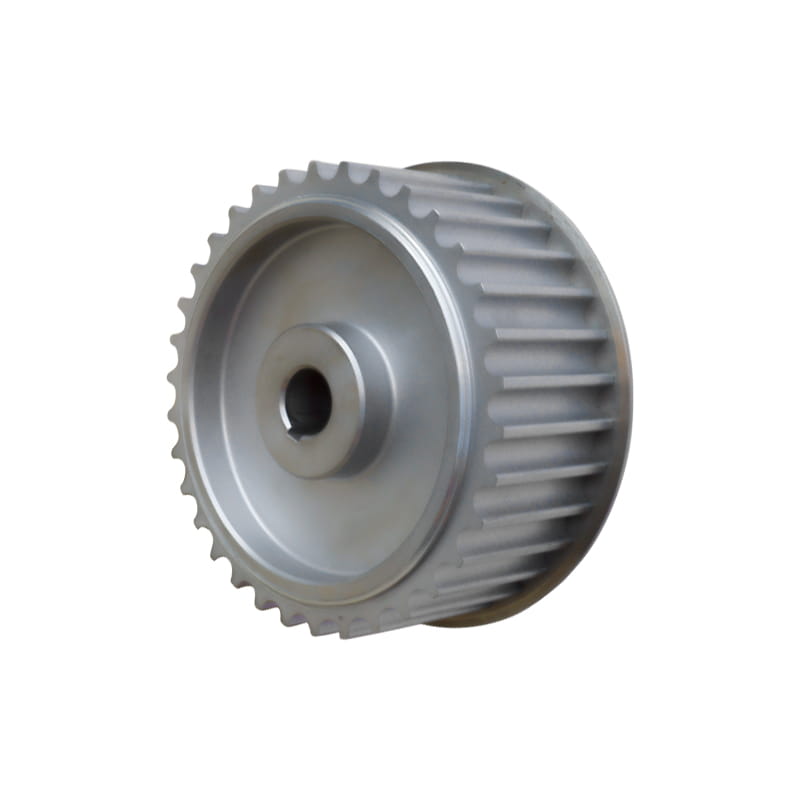
Säkerställ koordination med remmen för att förbättra noggrannheten och livslängden för den drivna. Enligt kundens krav kan anpassningsoptimal driven lösning delas in i 45# stål, aluminiumlegering, rostfritt stål, gjutjärn, nylon, etc, beroende på material.
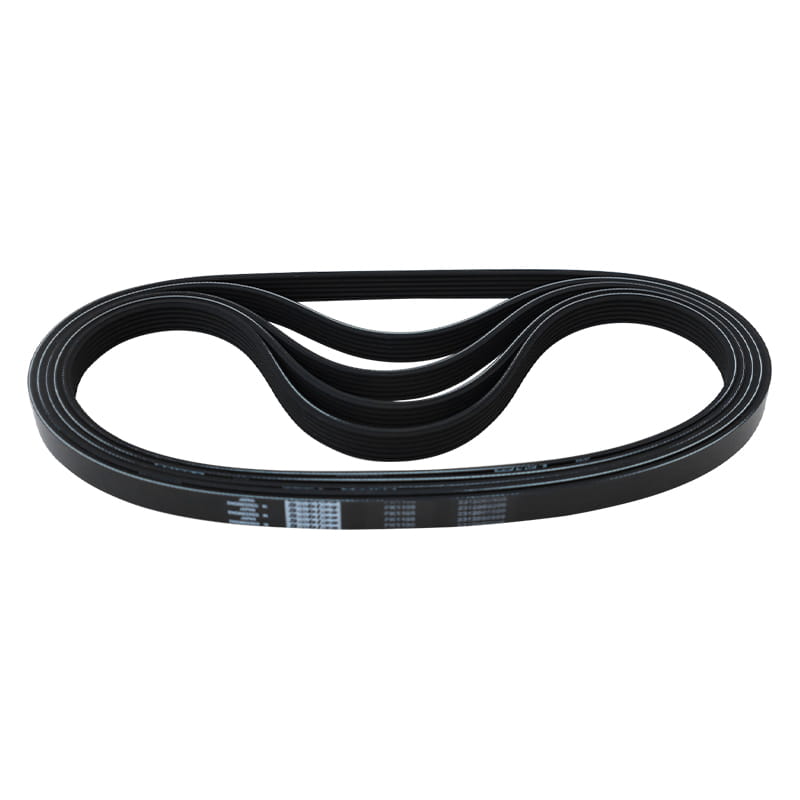
Den är lämplig för utomhustransmissionsutrustning, transportutrustning, medicinsk utrustning, elektriska verktyg, hushållsapparater och sportutrustning. Egenskaper:
1. Ribbremmens överföringseffekt är 30 % högre än för en vanlig kilrem när utrymmet är lika stort.
2. Ribbremmens transmissionssystem har en kompakt struktur, och under samma transmissionseffekt, utrymmet som upptas av
transmissionsanordningen är 25 % mindre än den för den vanliga kilremmen.
3. Ribbremmen är tunn och flexibel och lämpar sig för transmission med liten remskivadiameter och höghastighetstransmission, med rem
hastighet upp till 40m/s; Små vibrationer, mindre värme och stabil drift.
4. Ribbbandet är värmebeständigt, oljebeständigt och slitstarkt, med liten förlängning och lång livslängd.