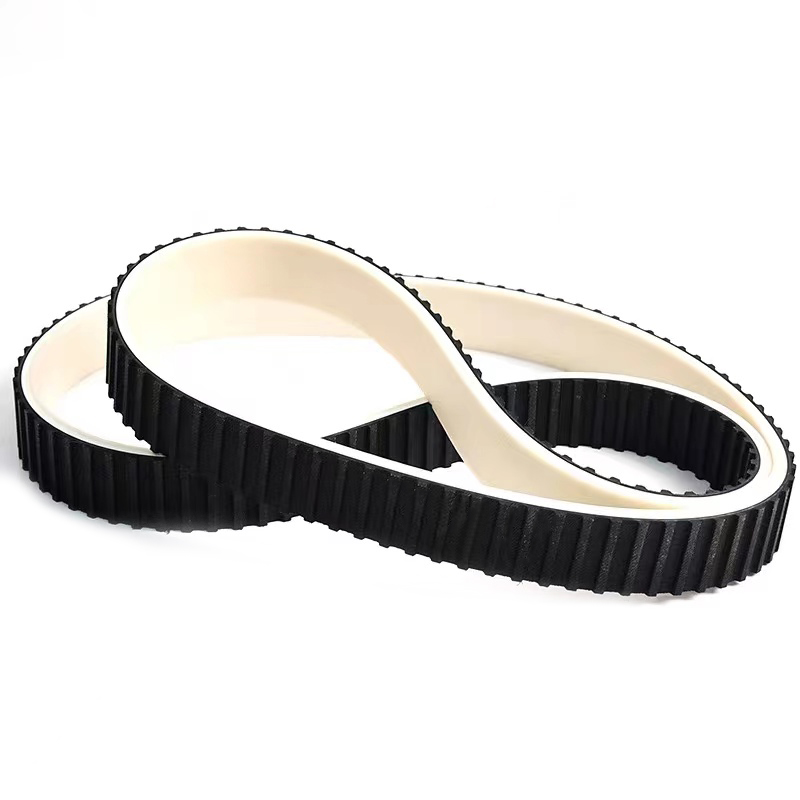
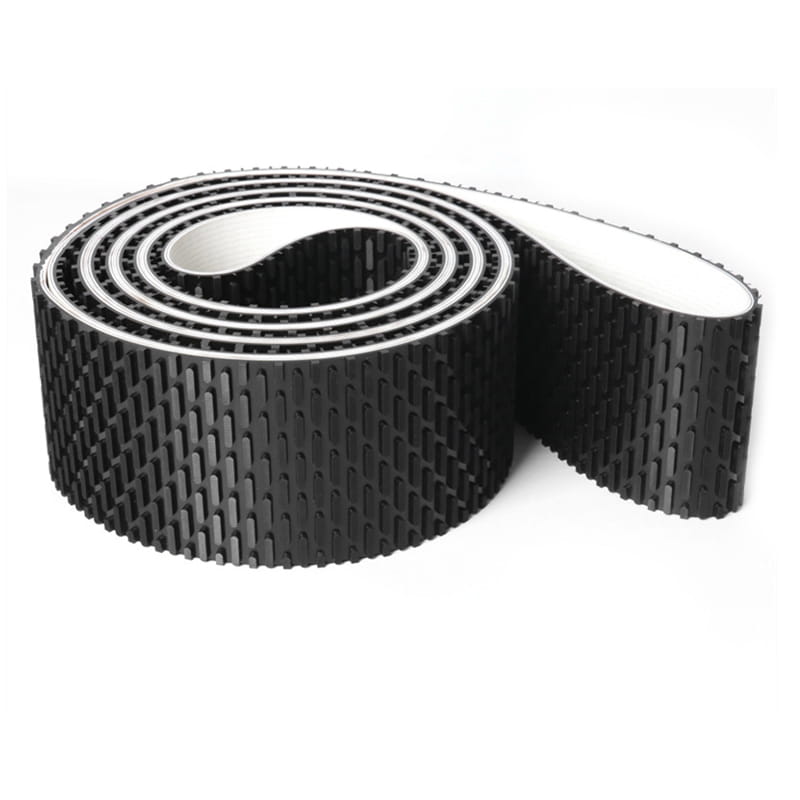
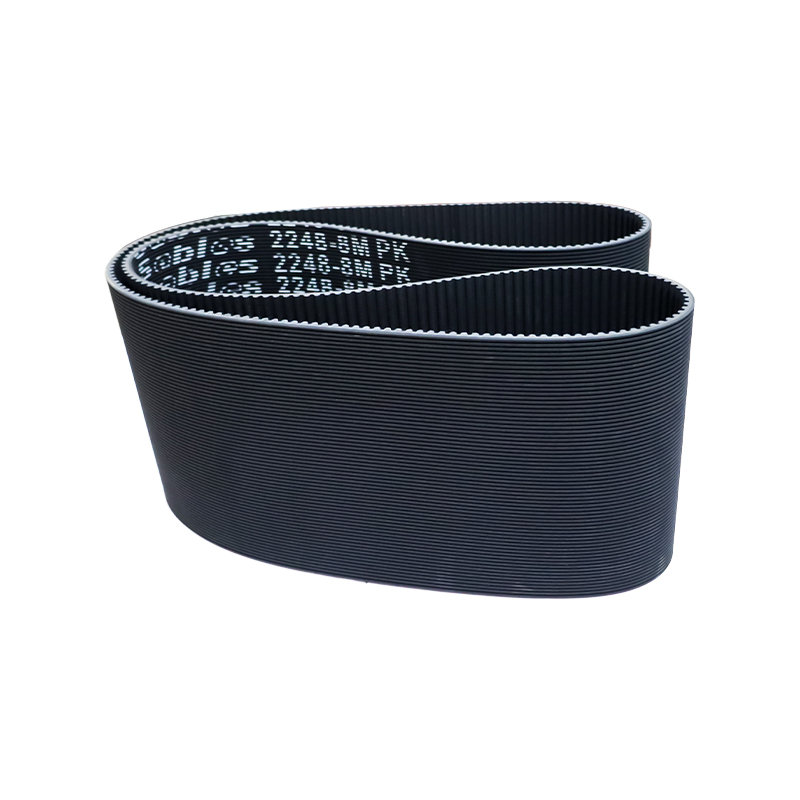
En rem som måste träs genom en maskinram, eller sammanfogas efter att växellådan och remskivorna redan är fastskruvade, är en HTD-kuggrem med öppen ände. Den kommer som en rak längd, inte en ögla, och fogen görs vid maskinen. Det är hela dess värde, och det är också hela risken, eftersom en öppen drivenhet nästan aldrig misslyckas vid tanden. Det misslyckas vid skarven.
Det korta svaret på specifikationen: välj HTD-stigningen från vridmomentet och antalet remskivor, inte från vilken remskiva som än råkar vara på axeln; bekräfta bredden mot remskivans yta; bestäm sladd och ledtyp innan någon skär av bältet; och behandla ledeffektiviteten som den verkliga bedömningen av drivningen. Om du förväntar dig att ett bälte med öppen ände ska bära hela katalogvridmomentet för ett ändlöst bälte med samma stigning och bredd, kommer siffrorna att göra dig besviken.
Vad End HTD betyder: Öppen längd, inte en slinga
HTD står för High Torque Drive, en familj av kurvlinjära tandprofiler byggda kring delningar på 2 mm, 3 mm, 5 mm, 8 mm, 14 mm och 20 mm. Den rundade tanden sitter djupare i remskivans spår än en trapetsformad tand, så den bär mer belastning per millimeters bredd och körs med mindre kuggstörningar vid hastighet.
Ordet slut täcker två olika situationer, och att blanda ihop dem ligger bakom en stor del av felaktiga order:
- Öppen ände eller öppen ände: bandet levereras i en linjär längd och stängs på plats, genom att vulkanisera ett gummiband eller svetsa ett polyuretanband.
- Ändfixering: i ett linjärt manöverdon eller fram- och återgående drivning är båda remändarna fastklämda i en vagn, så klämplattan och hålmönstret har lika stor betydelse som remmen.
- Endless: en sluten slinga gjuten som en slinga utan skarv alls. Det är inte samma produkt och kan inte ersätta ett bälte där ramen inte kan delas.
För ett gummibälte är skarven vanligtvis en vulkaniserad fingerskarv. För polyuretan är det normalt en smältsvets gjord på en uppvärmd press, vilket är anledningen till att PU-remmar med öppna ändar är vanliga på rena, höghastighetsmaskiner där en gummiskarv skulle bli varm.
 Öppna kuggremmar för skarvade och svetsade enheter Öppen kamremsserie för gummivulkaniserade eller polyuretan-svetsade fogar; jämför remkonstruktion och kuggprofil innan du väljer drivning. Visa produkt →
Val av HTD Pitch: Där 5M, 8M och 14M faktiskt passar
Tabellen nedan är ett startfilter, inte ett datablad. Den auktoritativa siffran är den tillåtna tandbelastningen i remtillverkarens katalog vid ditt antal remskivor, din hastighet och din arbetscykel. Om en tonhöjd ser marginell ut i tabellen är den marginell i tjänst. För bakgrund om hur HTD-profilen jämför med STD och GT, se hur HTD, STD och GT tandtyper skiljer sig åt .
Indikativa HTD tonhöjdsintervall. Bekräfta tillåten kuggbelastning, minsta remskivans tänder och tillgängliga bredder mot remtillverkarens data för din hastighet och belastningsprofil. | Pitch | Längdsteg per tand | Vanliga bredder | Typisk tjänst | Där det dyker upp |
| 3M | 3 mm | 6, 9, 15 mm | Ljus | Instrumentdrivningar, små reglage, lätta förpackningshuvuden |
| 5M | 5 mm | 9, 15, 25 mm | Ljus to medium | Textilrullare, tryckinmatning, små transportörer |
| 8M | 8 mm | 20, 30, 50, 85 mm | Medium till tung | Tryck, träbearbetning, förpackningslinjer, pumpdrifter |
| 14M | 14 mm | 40, 55, 85, 115 mm | Tung | Verktygsmaskiner, blandare, stora transportörer |
| 20 M | 20 mm | 115, 170 mm | Väldigt tung | Kvarnar, tunga anläggningsdrifter, bulkhantering |
8M är arbetshästen i de flesta industriella anläggningar, och det är också den plan där det är lättast att hitta öppet lager i en rad olika bredder. Om din drivning ligger mellan 5M och 8M på vridmoment är det oftast billigare att gå upp en stigning och behålla bredden än att gå upp en bredd med samma stigning, eftersom smala remskivor är lättare att rikta in och remmen spårar bättre.
Ledstyrka anger det verkliga betyget för enheten
En vulkaniserad fingerskarv fungerar genom att skära de två bältesändarna till sammankopplade fingrar, lägga till ovulkaniserat gummi och pressa dem under värme. Dragkorden är inte kontinuerliga genom den skarven, så fogen bär last i skjuvning genom gummit snarare än genom linan. Praktisk fogeffektivitet landar vanligtvis långt under den ändlösa bältesklassificeringen, och spridningen mellan en bra skarv och en hastig skarv är stor.
Vad det betyder i designtermer:
- Be om en gemensam effektivitetssiffra i skrift och dimensionera enheten till den, använd sedan din servicefaktor ovanpå den reducerade siffran.
- Håll leden på den slacka sidan och på den längsta raka sträckan. Designa aldrig en layout där skarven måste passera över en liten remskiva under belastning på varje cykel.
- Undvik att parkera maskinen med leden sittande på en liten remskiva under spänning över natten, eftersom krypning och värme samlas på den platsen.
- Kontrollera skarven vid ankomst: ett steg på några tiondels millimeter över skarven är normalt, en synlig ås eller en hålighet är det inte. Mät stigningen över fem tänder som spänner över leden och jämför den med samma mått bort från leden.
Bekräftelse av längd och klippmån
För en drivning med två remskivor är stigningslängden du behöver L = 2C 1,571 (D d) (D - d)(D - d) / (4C), där C är mittavstånd och D och d är stigningsdiametrarna för de stora och små remskivorna. Stigningsdiameter är tandantal multiplicerat med stigning dividerat med 3,1416, inte remskivans ytterdiameter.
Ett fungerat exempel: 8 mm stigning, 60 tänder driver 30 tänder, centrumavstånd 500 mm. Stigningsdiametrar är 152,8 mm och 76,4 mm, vilket ger en erforderlig stigningslängd på cirka 1363 mm. För en formgjuten ögla skulle du gå till 170 tänder, eller 1360 mm. För ett bälte med öppen ända kapar man till den längden plus skarvtillägget, vilket normalt är en till två stigningar plus den skarvlängd som leverantören använder, och den färdiga längden efter sammanfogningen är vad som måste bekräftas.
Två toleranser avgör om jobbet körs. Sammanfogade bälten har en större tolerans för stigningslängd än gjutna öglor, så låt ta upp minst 1,5 procent av bältets längd i layouten. Gummi remmar förlängs också under de första veckorna i drift, och en drivning utan tomgång och slitsade motorfästen har bara några millimeters justering att ge.
Installation, spänning och ändklämning
Justering först. Sikta på axelparallellitet inom cirka 0,25 mm per 100 mm av centrumavståndet och vinkelförskjutning under en halv grad. Ett bälte som kämpar mot snedställning kommer att bära sin egen kant innan tänderna visar något nöd.
För spänning, använd avböjningsmetoden: pressa på mitten av spännvidden tills remmen avviker cirka 1,6 procent av spännvidden, alltså 16 mm på en meters spännvidd, och jämför kraften som behövs med leverantörens siffra för den stigningen och bredden. Kör drevet i 24 till 48 timmar och spänn sedan om. Bälten med öppna ändar lägger sig vid skarven såväl som längs kroppen, och den första efterspänningen är inte valfri.
På en linjär axel är klämman den svaga punkt som folk glömmer. Använd en klämplatta som är minst lika tjock som bälteskroppen, greppa tandsidan med en tandad yta så att tänderna sitter i tandningarna och skruva igenom plattan istället för att klämma ihop bältets kant. Spänn en linjär rem med 2 till 5 procent så att vagnen inte släpar efter vid vändning, och kontrollera klämbultarna igen efter första växlingen.
Felsignaler värda att logga
De flesta öppna slut-misslyckanden meddelar sig själva innan linjen stannar. Håll en enkel logg och läs den:
- En tunn mörk linje vid skarvkanten är början på ledseparationen, och den kommer inte att läka.
- Sprickbildning i tandroten tyder på överbelastning eller en remskiva under det minsta tandantalet för den stigningen.
- Fransade kanter betyder felinriktning eller en fläns som skaver, inte dåligt gummi.
- Glaserade, blanka tandflanker indikerar underspänning och glidning, vilket höjer spårtemperaturen snabbt.
- Damm som packas in i remskivans spår ändrar effektiv stigning och sliter på båda delarna.
- Förlängning utanför upptagningsområdet betyder att bältet är färdigt, även om tänderna fortfarande ser bra ut.
Matchande rem, remskiva och material
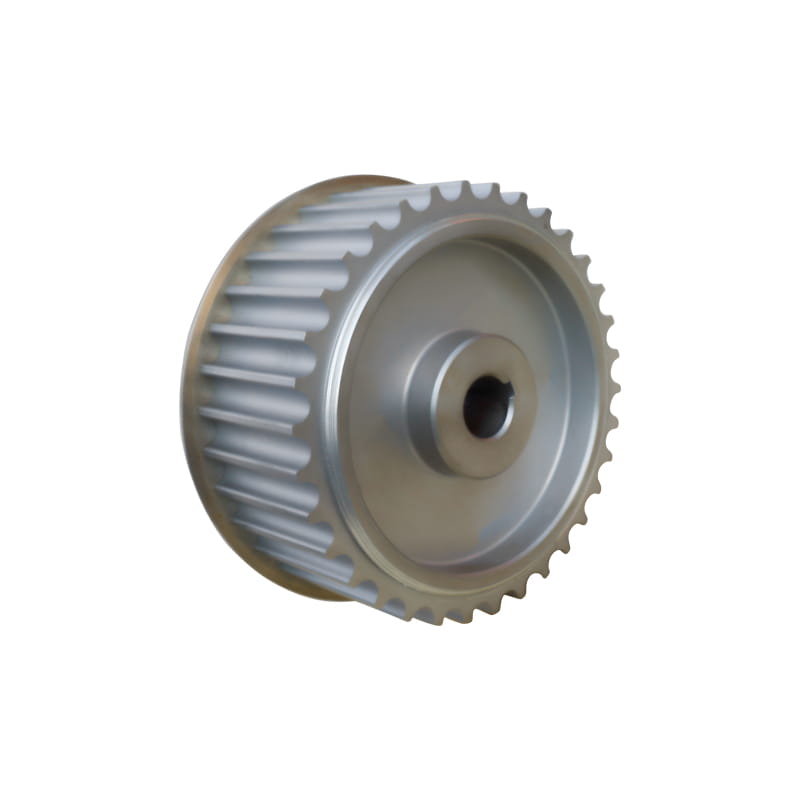
HTD-remmar av gummi passar generella industriella drivningar, tål värme och enstaka oljedimma och är det praktiska valet för större ställplatser där en vulkaniserad skarv kan göras ordentligt. Köp remmen och remskivan som ett par där det är möjligt, för en tandform som inte matchar spåret kommer att slita ut en bra rem på veckor.
 Synkrona gummiremmar för industriell positionering och transmission Gummi-kuggremmar med glasfibersnöre, kloroprenkropp och nylontandskydd, erbjuds i många profiler för positionering, transport och allmänna industriella drivningar. Visa produkt →
Polyuretanremmar med öppna ändar passar bättre för rena rum, livsmedel intill linjer, höghastighetsspindlar och drivningar som ser lösningsmedel. De svetsar snarare än vulkaniserar, de håller längden bra och de motstår nötning, men de har mindre tolerans för värme och för torrkörning mot en grov remskiva.
 Synkrona polyuretanremmar för ren, höghastighetsöverföring PU-kuggremmar med tråd eller Kevlar-sladd, stabil längd, låg ljud- och slitstyrka, lämpad för rengöring av transport-, positionerings- och höghastighetsmaskiner. Visa produkt →
Där arbetsuppgiften är genuint besvärlig, till exempel en skarv som måste passera en liten remskiva eller en bredd som ingen standardform täcker, är en specialbearbetad rem vanligtvis billigare än att göra om drivningen runt en lagervara.
Vad du ska lägga på förfrågan
Hälften av alla öppna bältetvister är specifikationstvister. En fullständig förfrågan tar bort dem:
- Stigningsbeteckning och, om känt, remskivans tand räknas.
- Stigningsdiameter för båda remskivorna, uppmätt eller beräknad, inte ytterdiameter.
- Rembredd och remskivans användbara bredd.
- Öppen längd medföljer, eller färdig stigningslängd efter sammanfogning. Säg vilken du citerar.
- Den fogtyp som krävs och den fogeffektivitet du planerar för.
- Sladdtyp och baksida, speciellt på PU-bälten.
- Omgivnings- och driftstemperatur, plus eventuell exponering för olja, damm eller spolning.
- Maskin, axel och cykelhastighet, så att leverantören kan kontrollera stigningen mot tullen.
Ett öppet HTD-bälte är ett bra tekniskt val så länge som skarven behandlas som en del av designen och inte som en eftertanke. Få rätt stigning, reducera för leden, låt ta upp i layouten och spänn om efter inkörning. Gör dessa fyra saker och bältet kommer att nå sin normala livslängd istället för att leden bestämmer det åt dig. Om du fortfarande jämför profiler och material, remmar och remskivor är ett rimligt ställe att kolla vad som finns i öppen längd innan du fixar ritningen.