En förpackningsanläggning bytte ut samma kamrem tre gånger på sex veckor innan någon mätte remskivan. Drivremskivan bar 0,35 mm radiell utlopp och ett slitet spårgolv, och varje ny rem gick sönder inom några dagar. Bältet var aldrig problemet.
Om du vill ha ett remdrivet remskivasystem som håller hastigheten, går tyst och ger förutsägbar remlivslängd, behandla remskivorna och remmen som ett matchat set. Fixa spårprofilen, diameterförhållandet, centrumavståndet och spännmetoden innan du beställer något, håll sedan inriktnings- och utloppstoleranser på axlarna. Att arbeta i den ordningen tar bort de flesta av de misslyckanden som finns på höghastighetsförpacknings-, textil- och trycklinjer.
Matcha remskivan först, välj remmen sedan
Remskivor ställer in hastighetsförhållandet, lindningsvinkeln och böjspänningen som remmen ser vid varje varv. En sliten eller felaktigt profilerad remskiva kommer att förstöra en korrekt specificerad rem långt innan remmen når sina nominella timmar. Rent praktiskt avgör en remskiva som kostar en liten del av rempriset om remmen håller i 8 000 timmar eller 800 timmar.
Två mått berättar mer än någon annan katalog: remskivans spårprofil och stigningen eller referensdiametern. Båda bör kontrolleras med remmen borttagen och axeln stillastående. Om någon av dem inte är specifik, är byte av bälte endast en tillfällig lösning.
Vad ett remdrivningskivasystem innehåller
En komplett drivlina har normalt fyra element:
- Drivskiva, fastkilad eller bussad till motoraxeln, som definierar ingångshastigheten
- Driv remskiva på maskinaxeln, som ställer in utgående hastighet genom diameterförhållandet
- Mellanhjul eller spännhjul, används för att ställa in spänningen eller för att öka lindningsvinkeln
- Själva bältet, dimensionerat efter mittavstånd och den kraft som krävs
Vilken som helst av de fyra kan misslyckas med systemet. Bussningsslitage, ett kärvlager eller en remskiva bearbetad till fel spårvinkel kommer alla att visa sig som slitage på remkanten, buller eller en rem som klättrar av remskivan under belastning.
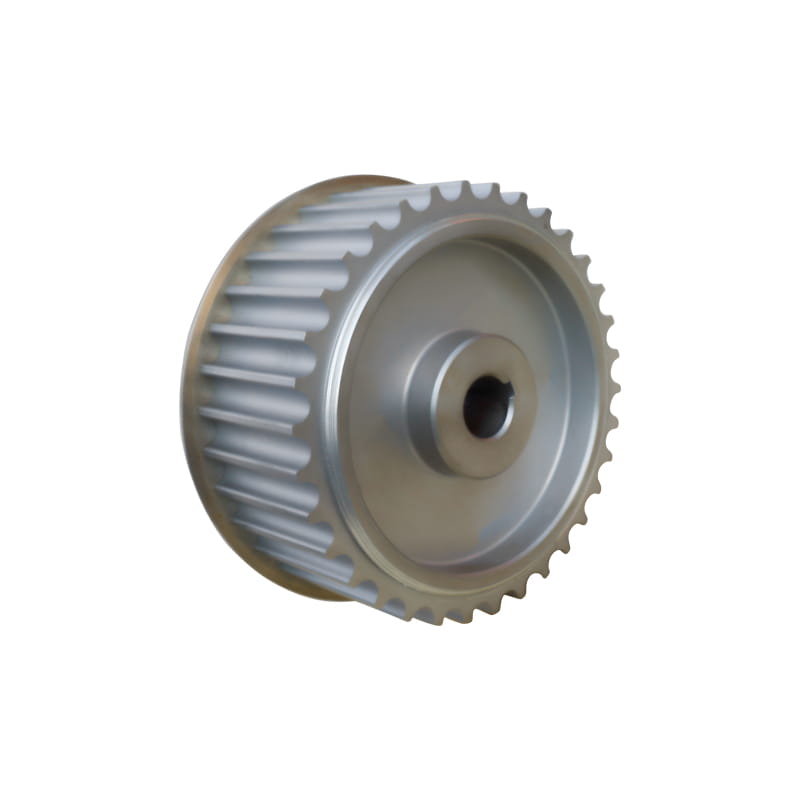
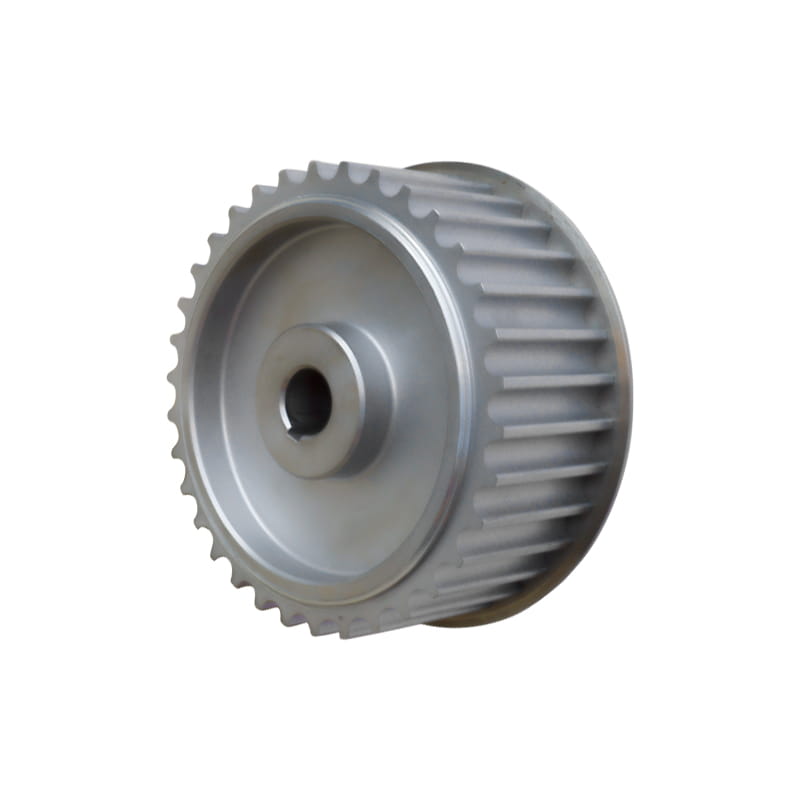 Synkron remskiva för kuggremsdrivningssystem Spännremskiva avsedd för synkrona drivsystem; kontroll av tandprofil och remparning hjälper till att undvika slitage, buller och belastningsfel. Visa produkt →
Spårprofil och bältestyp måste matcha
Bältesfamiljer är inte utbytbara, och inte heller deras remskivor. En klassisk kilrem i ett smalt profilspår sitter för djupt, glider under belastning och överhettas. En kamrem som löper på en remskiva med fel kuggform sliter på kuggflankerna och driver i effektiv stigning inom några hundra timmar. Tabellen nedan visar de kombinationer som fungerar i normal industriservice.
Kombinationer av rem och remskivor för vanliga industriella drivningar, med det fel som uppstår när de inte matchar varandra. | Typ av bälte | Remskiva profil | Typisk ythastighet | Missmatch symptom |
| Klassisk kilrem, A till C-sektion | Spårvinkel 34 till 38 grader | Upp till 25 m/s | Bältessätena är för djupa, glider och glaserar |
| Smal kilrem, SPZ till SPB | Smalt spår med anpassad referensbredd | Upp till 40 m/s | Kantslitage och remomsättning i spåret |
| Platt bälte | Krönt platt remskiva, 0,5 till 1 grads krona | Upp till 60 m/s | Bältet spårar utanför mitten, slitna kanter |
| Ribbstickad eller multikilrem | Matchad ribbstigning, 3,56 mm för PJ | Upp till 50 m/s | Revbensskjuvning, ljud och värme byggs upp |
| Synkronbälte, HTD eller GT | Tandformen anpassad till bältets stigning | Upp till 80 m/s | Tandflankslitage, stigning, spärrning |
| PU-kuggrem | Remskiva av stål eller aluminium, matchad tandform | Upp till 80 m/s | Bältet klättrar under stötbelastning |
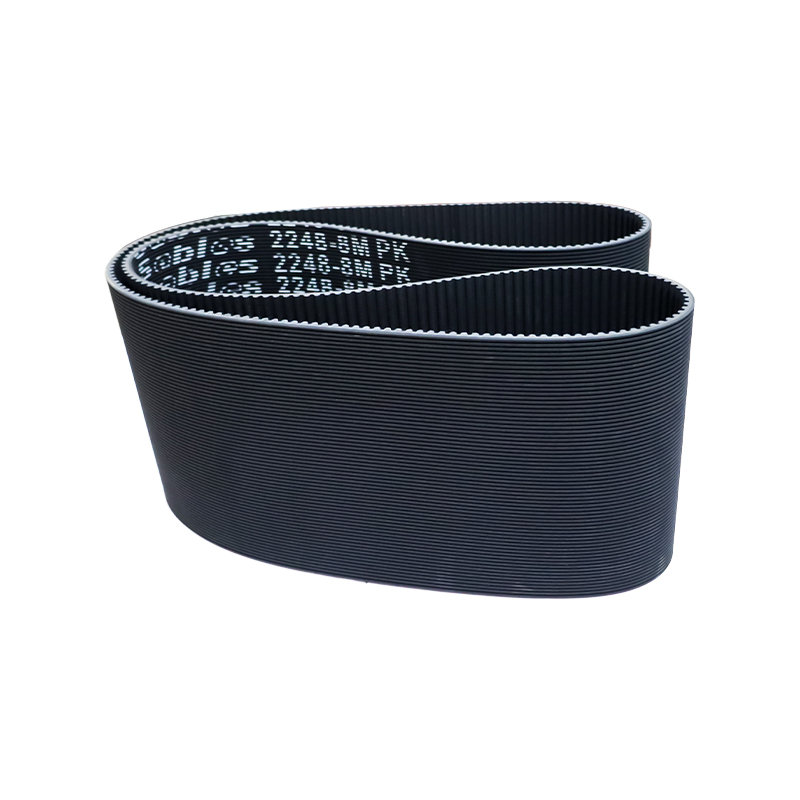
Vid reparationsarbeten måste remstigningen och remskivans kuggprofil bekräftas som ett par, helst från remstödstrycket och remskivans markering snarare än från minnet. Synkronremmar av gummi förblir standardvalet för allmänna industriella drivningar eftersom de tolererar lätt snedställning och fuktiga vibrationer, medan deras tandform fortfarande håller ett exakt förhållande.
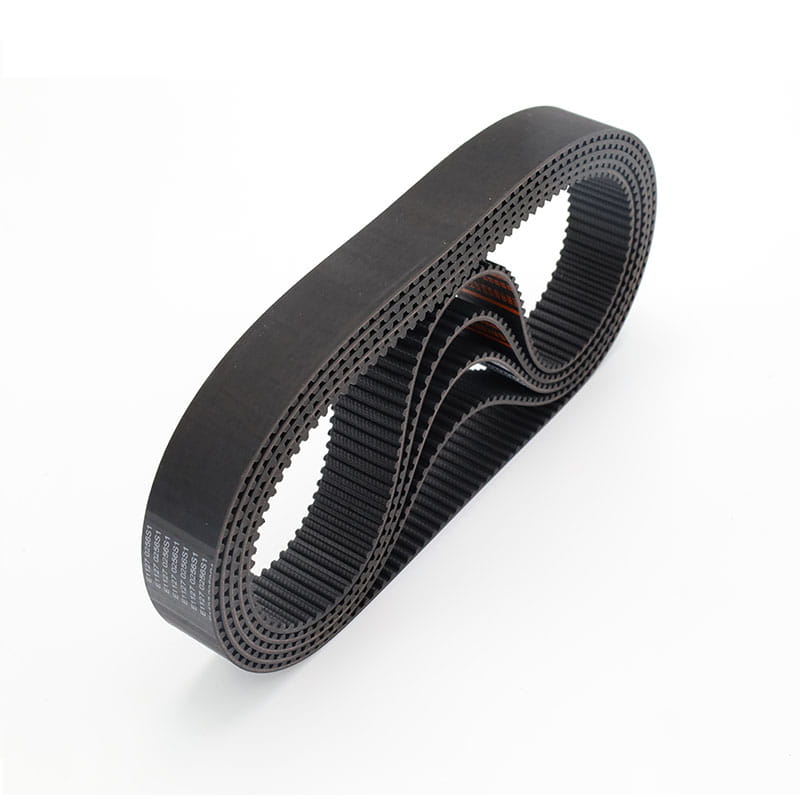 Synkronrem av gummi för allmänna industriella timingdrev Gummi kuggrem för synkron kraftöverföring och positionering; bekräfta stigningen och remskivans tandprofil som ett matchat par under reparation. Visa produkt →
Diameterförhållande, hastighet och mittavstånd
Hastighetsförhållandet är den drivna diametern dividerat med drivenhetens diameter, men begränsningen som verkligen spelar roll är den minsta remskivans diameter. En liten remskiva tvingar remmen att böjas kraftigt, och böjtrötthet är det som avslutar remlivslängden på drivningar med hög utväxling. Kilremsdrifter behöver vanligtvis minst 120 graders lindning på den lilla remskivan. Timingdrev behöver tillräckligt med tänder i mesh, vanligtvis sex eller fler vid full belastning.
Mittavståndet bestämmer sedan bältets längd. Där du har designfrihet, håller ett centrumavstånd mellan en och två gånger summan av de två remskivornas diametrar lindningsvinkeln rimlig och minskar lagerbelastningen. Där utrymmet är snävt återställer en tomgångsrulle på den slaka sidan lindningsvinkeln utan att vända bältets riktning.
För hela förhållandet och centrumavståndsberäkningssekvensen, webbplatsens egen konstruktionsriktlinjer för synkron remdrift Följ samma steg.
Spänning och uppriktning avgör remmens livslängd
Spänning är där de flesta installationer går fel. En kamremmen bör vara tillräckligt tight för att den inte hoppar över tänderna under maximalt vridmoment, men tillräckligt lös för att den fortfarande kan vridas ca 90 grader för hand i mitten av spann på en kort körning. Kilremmarna går lösare. Överspänning belastar lagren, sliter på remskivans spår och producerar ett gnäll som ofta skylls på remmen.
Inriktningstoleranserna är snävare än de flesta förväntar sig. Vinkelförskjutningen bör vara under cirka 0,5 grader och parallellförskjutning under ungefär 0,5 mm för varje 100 mm av mittavståndet. Båda figurerna är lätta att kontrollera med en rak kant och en bladmått, och båda är billiga att korrigera innan bältet sätts på. Fältproceduren för installation av ett synkront gummibälte omfattar samma kontroller i följd.
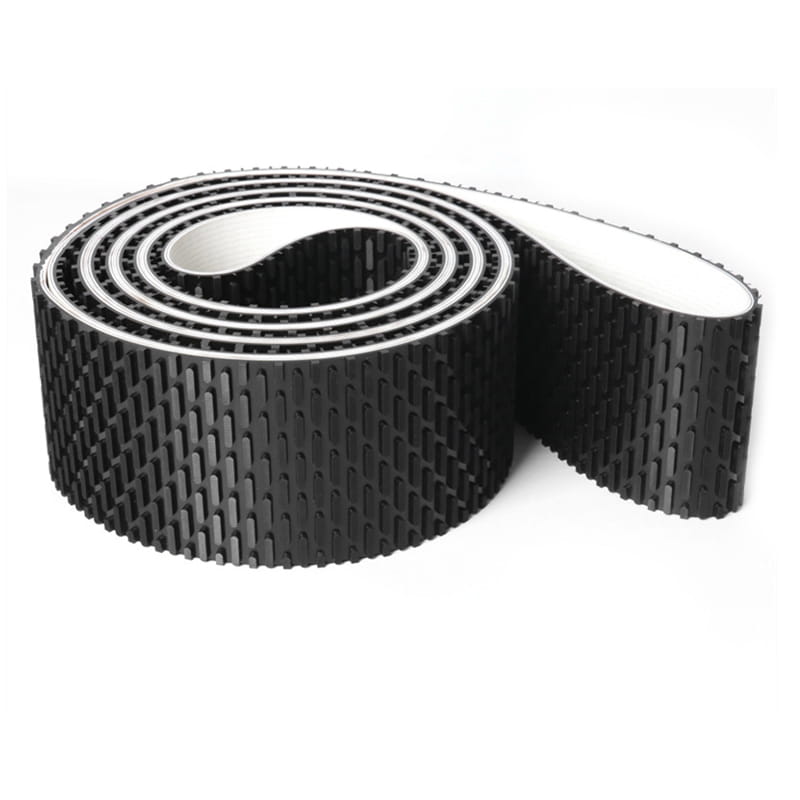
På höghastighetsförpacknings- och trycklinjer håller PU-kuggremmarna sin längd bättre än gummi när omgivningstemperaturen stiger och oljedimma förekommer, varför de ofta specificeras för dessa positioner.
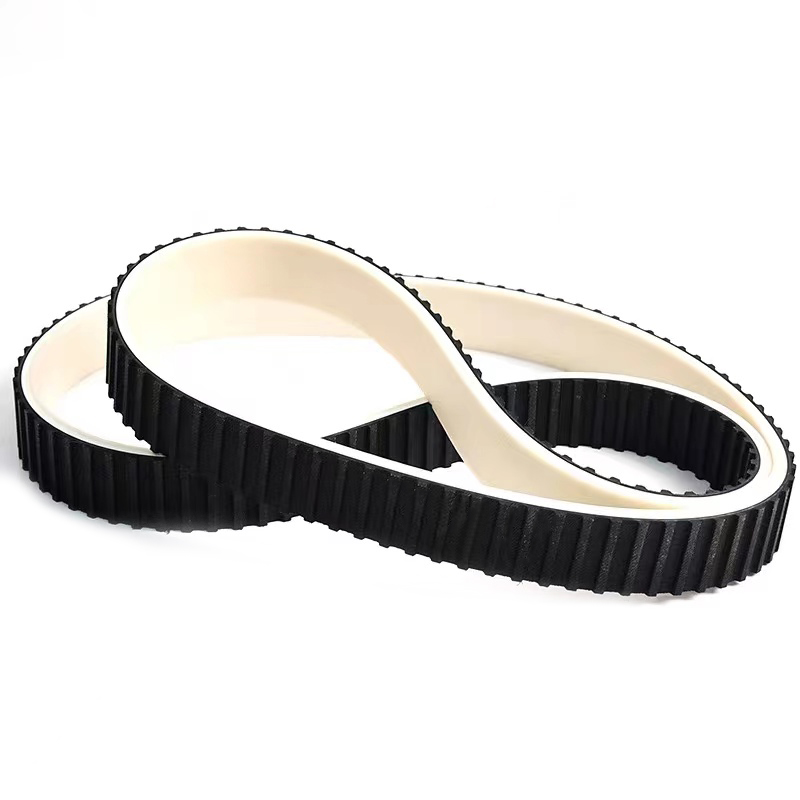
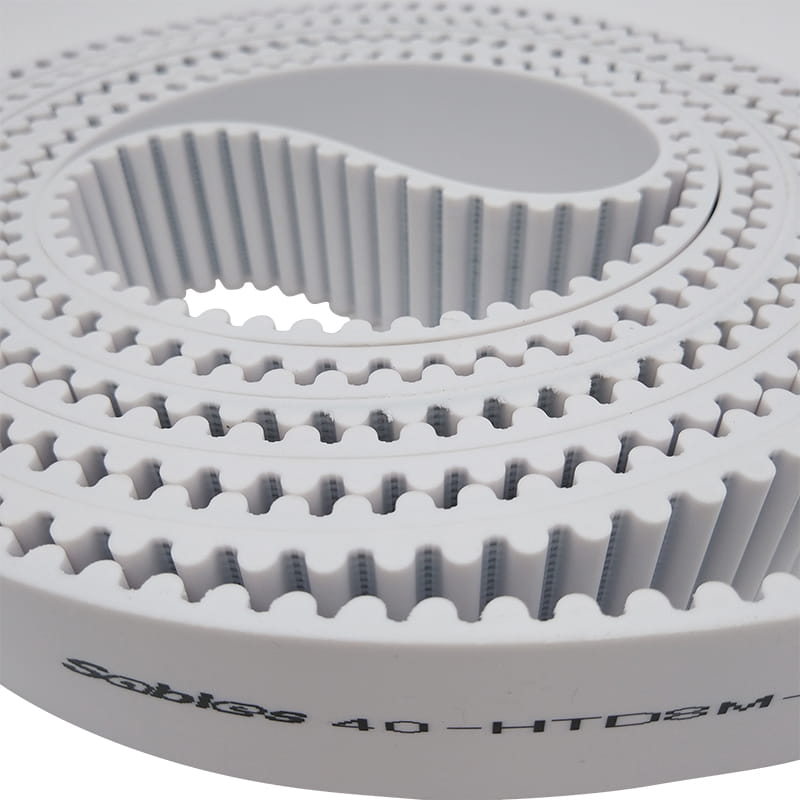 Synkront PU-band för precisionslinjära och transporterande drivningar Polyuretan kuggrem för exakt positionering och transport; stabil längd och låg ljudnivå för förpackningar, utskrifter och andra krävande körpositioner. Visa produkt →
En praktisk urvalschecklista
- Registrera motoreffekt, ingångshastighet och den utgående hastighet som maskinen faktiskt behöver.
- Mät de befintliga remskivornas diametrar och räkna spår eller tänder.
- Bekräfta remprofilen från remstödet eller remskivans markering, inte från minnet.
- Kontrollera tillgängligt centrumavstånd och om en spännare kan monteras.
- Definiera miljön: temperatur, olja, damm, spolning och stötbelastning.
- Bestäm mellan standard- och anpassade längder innan ledtiden blir begränsningen.
- Beställ remskiva och rem tillsammans så att profil och stigning garanterat matchar.
På inköpssidan är den största risken ett delat utbud. En rem från en källa och en remskiva från en annan kan båda sitta inom sina egna toleranser och fortfarande inte passa in korrekt. Att köpa paret från en tillverkare tar bort den risken, och det löser ansvaret när en enhet misslyckas tidigt.
Underhåll och utbytespraxis
Spänn om ett nytt bälte efter de första 24 till 48 timmarna av körning och skriv sedan ner inställningen. Bälten kryper och lägger sig, och ett ospänt nytt bälte är den vanligaste orsaken till ett upprepat fel under den första månaden.
Inspektera remskivan vid varje rembyte. Dra ett finger längs spårets golv för steg och åsar, kontrollera tandflankerna för slitage och mät utloppet med en mätklocka. Spår slitna av mer än cirka 0,5 mm är vanligtvis bättre att ersätta än att återanvända, eftersom ett nytt bälte snabbt slits in i den gamla formen.
Förvara reservdelar från samma produktionssats där frekvensomriktaren är kritisk och förvara dem borta från direkt solljus, ozonkällor och snäva böjar. För linor som löper kontinuerligt kostar en reservremskiva på hyllan mycket mindre än ett oplanerat stopp.
De flesta problem med remdriftsremskivor avgörs innan remmen någonsin monteras. Matcha spåret eller kuggprofilen, håll diameterförhållandet och lindningsvinkeln inom rimliga gränser och ställ in uppriktning och spänning till skrivna värden, så kommer frekvensomriktaren att köras till sin nominella livslängd. Få någon av dessa fel och bältet blir en förbrukningsvara. För drivenheter utanför standardsortimentet, inklusive synkronremmar med långa stigningar tillverkade i formar upp till 8600 mm och remmar för tryck-, packnings-, textil-, solcells- och livsmedelsmaskiner, lönar det sig att involvera tillverkaren av rem och remskivor i specifikationsstadiet snarare än efter det tredje felet.