Att byta ut en gjutjärnsremskiva är sällan bara en fråga om att matcha ytterdiametern. En förpackningsfabrik beställde nyligen en 250 mm tvåspårs gjutjärnsskiva för en åldrande drivning, monterade den under en helgavstängning och hade fortfarande remspip vid det andra skiftet. Borrningen var korrekt. Spårvinkeln var det inte, så bältet satt för djupt, tappade greppet och genererade värme istället för vridmoment. Gjutjärnsremskivor ser enkla ut på pappret, men detaljerna som avgör om en drivenhet går tyst i åratal eller misslyckas tidigt är de som ett måttband inte kan kontrollera.
För de flesta industriella drivningar som körs under ungefär 35 m/s fälghastighet är grått gjutjärn fortfarande det praktiska förstahandsvalet för en remskiva. Skälen är mekaniska snarare än traditionella: vibrationsdämpning, slitstyrka i spår, värmeavledning och enkel bearbetning. Stål och aluminium har sina platser, men de platserna är smalare än de flesta kataloger antyder.
Varför gjutjärn fortfarande är den praktiska standarden
Grått järn, flinggrafitmaterialet som används för de flesta industriskivor, ger tre egenskaper som är direkt viktiga för en remdrift.
Den första är dämpning. Grafitflingor avbryter metallmatrisen och omvandlar vibrationer till en liten mängd intern friktion. På en remdrift visar detta sig som mindre buller, mindre remklaff och långsammare utmattning av remsträckningslinorna. Stålremskivor ringer och för vibrationer vidare. Gjutjärn absorberar det.
Den andra är slitstyrkan i spåret. Grafit fungerar också som ett torrt smörjmedel vid kontaktytan, varför gjutjärnsspår håller sin profil längre än aluminiumspår i samma uppgift. En kilremsskiva som tappar några graders spårvinkel börjar glida, slirning producerar värme och värme förkortar remmens livslängd.
Det tredje är termiskt beteende. Gjutjärn flyttar värmen bort från bältets kontaktyta väl och behåller sin form vid de temperaturer som ett glidbälte skapar. Aluminium leder värme snabbare, men dess spår deformeras och slits mycket snabbare under samma belastning.
Avvägningen är sprödhet. Grått järn har mycket liten förlängning, så det tolererar inte stötbelastningar eller allvarliga felställningar. Om ett stopp stoppar den drivna maskinen omedelbart kan en tunnkantad gråjärnskiva spricka. Där stötbelastning är normal är segjärn den korrekta uppgraderingen, och det bearbetar nästan lika lätt.
Jämfört med gråjärn, segjärn, stål och aluminium
Indikativa egenskapsintervall för vanliga remskivmaterial. Bekräfta den exakta kvaliteten och värmebehandlingen med gjuteriet eller remskivans leverantör innan du slutför en design. | Material | Typisk draghållfasthet | Förlängning | Passar bäst till | Huvudbegränsning |
| Grått järn | 200 till 300 MPa | Under 1 procent | Allmänt kilrem, platt rem och lätt timing driver där dämpning spelar roll | Skör, låg stöttålighet |
| Duktilt järn | 400 till 450 MPa | 12 till 18 procent | Stötbelastade drev, högre fälghastigheter, krossar och blandare | Högre kostnad, något lägre dämpning |
| Gjutet eller tillverkat stål | 400 till 550 MPa | 15 till 25 procent | Mycket höga fälghastigheter, svetsade reparationsarbeten, tunga drivningar | Högre, mindre dämpande, korroderar utan beläggning |
| Aluminium | 300 till 350 MPa | 8 till 12 procent | Lätt drift, låg tröghet, bärbar utrustning | Mjuka spår, snabbare slitage, lägre hastighetsgräns |
Tabellen är en utgångspunkt, inte en specifikation. Fälghastighet är vanligtvis den avgörande faktorn, eftersom materialets draghållfasthet bestämmer hastigheten med vilken en remskiva kan köras säkert. Förlängning avgör hur mycket stötar samma remskiva kan absorbera utan att spricka.
Spårprofiler: Matcha remskivan med remmen
En remskiva är bara hälften av ett par. Oavsett material måste spåret matcha bältet som löper i det.
Kilrem och vidvinkelskivor
Kilremskivor använder spårvinklar på 34, 36 eller 38 grader, och den korrekta vinkeln beror på remskivans referensdiameter snarare än på remmen enbart. Mindre remskivor behöver en smalare vinkel eftersom bandet böjs skarpare och dess tvärsnitt ändrar form när det lindas. Vidvinkelremmar är en annan familj igen: de löper i grundare, bredare spår och är vanliga på drivningar med hög utväxling i industrimaskiner. När en ersättningsskiva beställs enbart utifrån ytterdiametern blir spårvinkeln en gissning, och en felaktig gissning antingen glider under belastning eller tuggar på bältets sidoväggar.
Kamremskivor
Där drivningen är synkron är remskivan ett kugghjul snarare än en räfflad remskiva. Tandprofil, stigning och tandbredd måste matcha remmen exakt. En trapetsformad remskiva kommer inte att fungera korrekt med en krökt rem, och spelet ändras så fort profilen är fel. Eftersom kuggflankerna bär lasten, bearbetas normalt en synkron remskiva efter gjutning och inspekteras sedan med avseende på profil och utlopp. Förhållandet mellan remtandsgeometri och remskivtandsgeometri täcks in denna guide för att matcha remtandprofiler till remskivor .
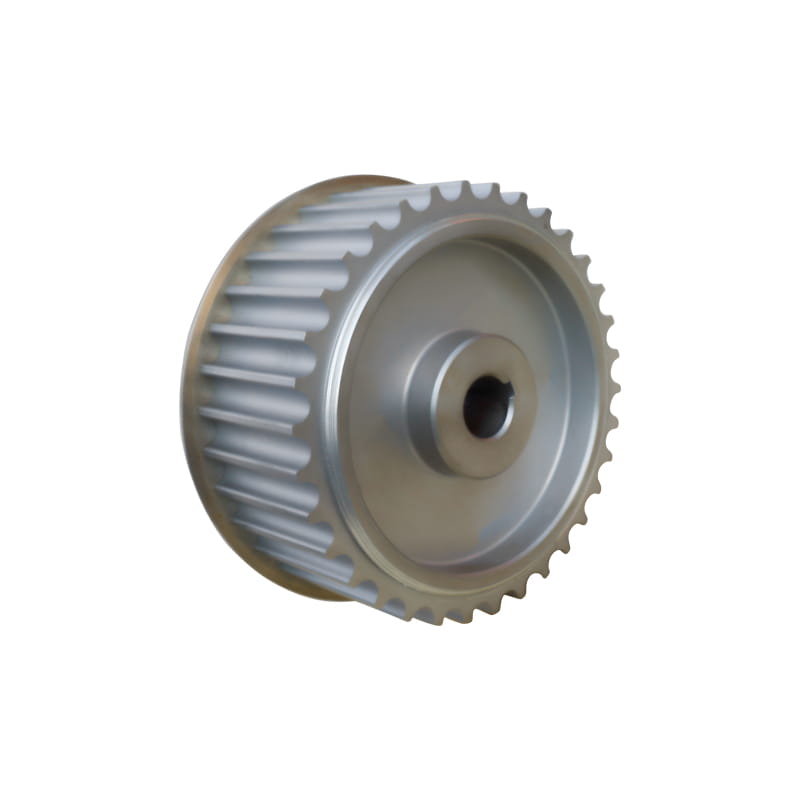 Synkron remskiva för kuggremsdrivningssystem En synkron remskiva för tandade drivsystem, anpassningsbar i stål, aluminiumlegering, rostfritt stål, gjutjärn eller nylon för att passa remtandprofiler. Visa produkt →
Platta remskivor
Platta remskivor rely on a slight crown, typically around 0.5 to 1 percent of face width, to keep the belt centred. A worn flat pulley that has lost its crown or developed a shoulder will track badly no matter how carefully the drive is aligned.
Toleranser, balans och fälghastighet som faktiskt spelar roll
Tre mätningar orsakar det mesta av besväret när en ny gjutjärnsremskiva monteras.
- Borrning och kilspår passar. Ett färdigt hål bearbetas till en tät passform. Ett hål som är för löst låter remskivan arbeta på axeln och nötningsskador följer inom några veckor.
- Radiell och axiell löpning vid spåret. Runout vid fälgen är vad bältet känns som ett periodiskt ryck. Kontrollera den med en visare efter montering, inte på bänken.
- Balans. Enkelspårsremskivor vid måttlig hastighet är vanligtvis tillfredsställande med statisk balansering. Flerspårsskivor, breda ytor och allt över ungefär 1000 rpm bör vara dynamiskt balanserade, speciellt om remskivan ska på en maskin med känsliga lager.
Fälghastigheten sätter sedan taket. Gråjärn är vanligtvis begränsat till cirka 35 m/s, medan segjärn och stål tillåter mer eftersom deras draghållfasthet är högre. Centrifugalkraften växer med kvadraten på hastigheten, så överfart på en gjuten remskiva ger inte en gradvis varning. Det ger ett plötsligt fel, varför hastighetsberäkningen hör hemma i urvalsprocessen, inte i idrifttagningschecklistan.
Borrning, kilspår och monteringsalternativ
Gjutjärnsremskivor levereras i flera monteringsformat och valet påverkar underhållet mer än det påverkar prestandan.
- Pilotborrning. Levereras med ett litet hål för kunden att bearbeta till axelstorlek. Detta passar OEM-byggen där axeltoleransen är känd exakt.
- Färdigt hål med kilspår. Klar att monteras, förutsatt att axeldiameter, nyckelstorlek och nyckellängd bekräftas innan beställning.
- Taper lock och QD bussningar. Remskivan monteras på en delad bussning fastklämd på axeln. Demonteringen går snabbt och axeln är inte skadad, vilket är viktigt på utrustning med frekventa byten.
- Delade remskivor. Används där remskivan måste monteras utan att demontera axeln eller ta bort lager.
Oavsett vilket format som väljs, inspektera axeln innan montering. En sliten axel med synlig nötning eller ett uppmätt lopp över toleransen kommer att förstöra en ny remskiva lika snabbt som ett slitet hål skulle göra. Att borra om en befintlig gjutjärnsremskiva är ofta ekonomiskt när axeln har vänts ned, förutsatt att tillräckligt med väggtjocklek finns kvar runt hålet.
En praktisk urvalschecklista
- Identifiera remmen först: kilrems tvärsnitt, vidvinkelprofil eller kamremmens kuggprofil och stigning.
- Bekräfta antalet spår eller kuggantal, och referenspunkten eller stigningsdiametern snarare än ytterdiametern.
- Beräkna fälghastighet från diameter och rpm, bekräfta sedan materialgränsen för den hastigheten.
- Ange borrning, kilspår och monteringsmetod och mät axeln för slitage och utsläpp.
- Ange balanskrav, plus miljöfaktorer som nedspolning, fukt, damm och omgivningstemperatur.
- Begär inspektionsprotokollet för kritiska frekvensomriktare: profiltolerans, körning och balansrapport.
De flesta beställningsfel går tillbaka till steg ett eller steg två. Rem först, remskiva andra, hastighetskontroll tredje.
Slitage, omrännning och när ska bytas
Remmar lämnar en läsbar registrering av remskivans skick. Ett bälte som bärs på ena sidoväggen tyder på felinriktning. Ett bälte polerat tvärs över basen, där snören börjar synas, indikerar ett spår som har slitits djupare än dess referensdiameter tillåter. Glasning på sidoväggarna betyder vanligtvis glidning, och glidning betyder vanligtvis att spårvinkeln har öppnats.
Gjutjärn kan ofta bearbetas om. Om väggtjockleken tillåter kan spåren skäras om till den ursprungliga vinkeln och remskivan återgår till drift med en något reducerad diameter. Två gränser gäller: den resulterande minsta diametern måste fortfarande tillåta att remmen böjas utan att spricka, och remskivan måste balanseras om efter bearbetning. Utöver dessa gränser är utbyte billigare än ett annat remfel.
När en remskiva byts ut, byt ut remmen samtidigt och kontrollera inriktningen och spänningen igen efter några timmars körning. Att återanvända ett bälte som redan har tagit ett set till ett slitet spår överför helt enkelt det gamla slitagemönstret till den nya komponenten.
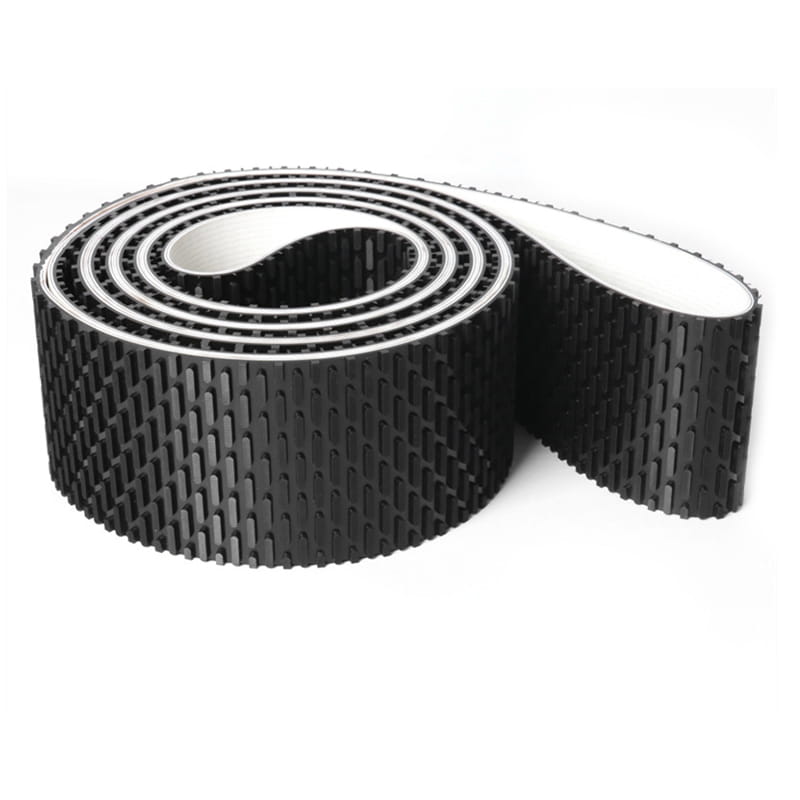
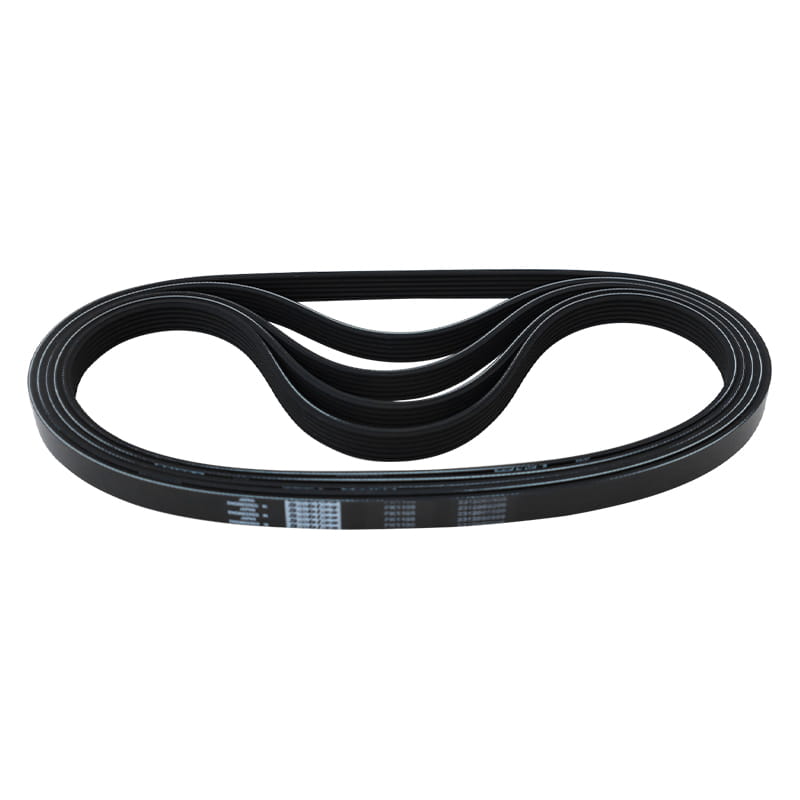
 Gummi vidvinkelbälte med 60° kilvinkel En 60° kilvinkel gummirem för industriella drivningar, tillgänglig i PU, CR och EPDM med 3M–11M sektioner och minskat spänningsfall efter installation. Visa produkt →
Remmar och remskivor fungerar som ett system
En stor del av förtida drivfel kommer från att köpa remmen och remskivan från olika källor och hoppas att de två kommer överens. Spårvinkel, kuggprofil, referensdiameter och remlängd samverkar, och en liten obalans i någon av dem visar sig som buller, värme eller kort remlivslängd inom några dagar efter idrifttagning.
Jiangxi Kangqi Industrial tillverkar synkronremmar av gummi och specialremmar under varumärkena SABLES och KML, och levererar matchande remskivor, så rem och remskiva kan specificeras tillsammans mot samma ritning. Företaget arbetar även som distributör av Bando-remmar, vilket hjälper till när en befintlig maskin knyts till ett specificerat remmärke och remskivan måste tillverkas för att passa den. Du kan recensera vårt sortiment av rem och remskivor genom applikation, från höghastighetsförpackningar och tryckmaskiner till slipmaskiner och livsmedelsutrustning.
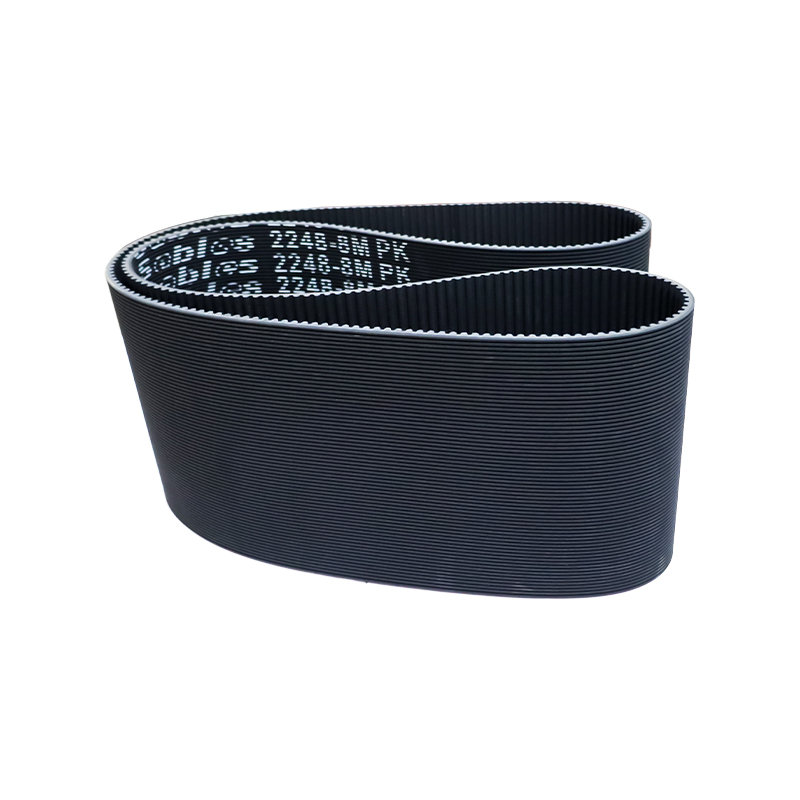
 Synkronrem i gummi för positionering och transmission Kamrem i gummi med glasfibersnöre och slitstarka nylontänder, lämplig för positionering och transport; specificera med matchande remskivor som en uppsättning. Visa produkt →
Att beställa de två komponenterna som en matchad uppsättning tar bort den vanligaste källan till argument under driftsättning, eftersom det finns en ritning, en toleransuppsättning och en part som ansvarar för passningen.
Gjutjärn är fortfarande den förnuftiga standarden för de flesta industriella remskivor, men materialet är bara en del av beslutet. Matcha spåret eller kuggprofilen till remmen, håll borrhålet och kilspåren täta, kontrollera körningen på maskinen snarare än på bänken och respektera fälghastighetsgränsen för den grad du har valt. Dessa fyra kontroller kostar en timme på planeringsstadiet och sparar mycket mer än så vid oplanerade stopp.