HEM / Nyheter / Hårdmetallslipband: Hur man väljer korn, underlag och applikationer som håller
Nyheter
Hårdmetallslipband: Hur man väljer korn, underlag och applikationer som håller
En möbelaffär som körde en bred bandslipmaskin på ek-, lönn- och akrylpaneler märkte att dess standardaluminiumoxidbälten lämnade brännmärken på akrylen och laddades snabbt på hartstung ek. Efter att ha testat ett kiselkarbidbälte på samma maskin förblev ytan svalare och repmönstret försvann i en gång. Den erfarenheten är vanlig: hårdmetallslipband är inte en ersättning för varje slipmedel, men de löser en specifik grupp av problem som de flesta butiker så småningom möter.
Vad hårdmetallslipband gör bättre
Börja med den praktiska slutsatsen: välj ett hårdmetallslipband när värmeuppbyggnad, belastning och ytkonsistens är dina huvudproblem. Kiselkarbid har skarpare kanter och ett högre hårdhetsindex än aluminiumoxid, vilket gör att den skär sköra beläggningar, mjuka metaller och glasfiber utan att generera så mycket friktionsvärme.
Hårdmetallband innehåller också korn som spricker mer aggressivt än konventionell aluminiumoxid. Istället för att glasa över bryter kristallerna loss i små bitar och exponerar fräscha skäreggar. Det beteendet ger bandet en längre livslängd där klibbiga hartser, färgskikt och icke-järnmetaller snabbt förblindar vanliga slipmedel.
Där mineralen gör skillnaden
Lövträ och hartsartade barrträ: hårdmetall förblir öppet och skär rent.
Målade och belagda ytor: karbid tar bort beläggningen utan att smälta den.
Kompositer och glasfiber: hårdmetall motstår belastning från damm och harts.
Mjuka metaller som aluminium och mässing: karbid lämnar en ljus yta med låg värme.
Figur 1. Relativt hårdhetsindex för vanliga slipkorn
Hårdhetstabellen ger en snabb anledning till varför kiselkarbid förtjänar en separat plats i sliprummet. Kiselkarbid sitter nära toppen av hårdhetsskalan, så den skär genom sköra beläggningar och mjukare metaller mer aggressivt än många standardkorn. Aluminiumoxid är fortfarande tillräckligt hårt för allmän spånavverkning på trä och stål, men det mattas snabbare när arbetsstycket är hårt eller belagt. Zirconia aluminiumoxid väljs mindre för hårdhet och mer för självslipande beteende under tryck. Keramiska spannmål är konstruerade för att hålla sig svala och spricka i kontrollerade steg. I praktiken betyder detta att hårdmetallremmar inte är det universella svaret, men de är det starkaste valet för värmekänsliga material och slutliga efterbehandlingspass.
Kornval: Börja från den yta du har
Kornnumret är det första urvalsbeslutet. Välj ett så grovt band som startytan tillåter, eftersom grova band tar bort lager snabbare och kostar mindre per kvadratmeter sliparbete. Gå sedan igenom en sekvens av finare gryn precis tillräckligt för att ta bort de tidigare reporna.
Typiska hårdmetallremmar varierar efter arbetsstyckeskategori
Kornområde
Typiskt arbete
Förväntat resultat
P36 till P60
Avverkning av tungt spån, grov formning, borttagning av färg
Snabbklippning med synliga repor
P80 till P120
Mellanjämning efter grovarbete
Enhetlig matt yta, endast lätta repor
P150 till P220
Slutlig efterbehandling före beläggning eller montering
Slät yta redo för sealer eller färg
P240 och uppåt
Fin finish på plast, kompositer och mjuka metaller
Lågblank finish med minimalt snitt
Figur 2. Typisk ytjämnhet efter kornstorlek
Ytgrovhetsvärdena i diagrammet följer en tydlig trend: större korntal ger jämnare ytor och tar bort mindre material. Ett P80-bälte lämnar synliga repor runt 35 mikron djupa, vilket är acceptabelt för strippning eller grov formning. Ett P120-band minskar grovheten till cirka 18 mikron, och många slipfel inträffar eftersom operatörer hoppar över detta mellansteg för tidigt. Ett P180-band på 9 mikron är tillräckligt jämnt för primer på de flesta träslag och kompositer. Hoppet från P120 till P220 är mindre, vilket är anledningen till att spendera tid i P150- och P180-serien vanligtvis förbättrar slutfinishen mer än att köpa ett finare slutbälte. Detta diagram är en vägledning, inte en garanti, eftersom faktiska avläsningar beror på bandhastighet, tryck och arbetsstyckets hårdhet.
Materialborttagning kontra förfining
Samma kornprogression ändrar också skärhastigheten. Grova bälten är inte bara mer aggressiva; de är också det mest ekonomiska sättet att ta bort material innan ytan är redo för finare arbete.
Figur 3. Relativ materialavlägsningshastighet vid varje grussteg
Linjediagrammet visar hur borttagningshastigheten faller när du går genom en progressiv kornsekvens. Ett grovt P60-bälte tar bort mycket material men lämnar djupa repor som är dyra att ta bort i senare steg. Att gå till P100 skär långsammare och börjar ge en acceptabel mellanyta. När målet är en raffinerad finish tar P150 och P180 bort väldigt lite material och deras huvudsakliga uppgift är att blanda ut tidigare repor. Den största förlusten av skärhastighet sker mellan P60 och P100, så den mest effektiva processen börjar så grovt som den befintliga ytan tillåter och använder endast de nödvändiga mellankornen. Hårdmetallremmar är mest ekonomiska när du matchar denna kurva till arbetsstyckets faktiska tillstånd.
Bakgrundsvikt och beläggning är lika mycket som grus
Slutsats först: baksidan styr hur länge remmen håller och hur remmen känns på ett kontakthjul. Bälten med tygstöd hanterar aggressivt tryck och hög spannmålsbelastning. Baksidor av papper och film ger finare finish och följer böjda ytor närmare, men de slits ut snabbare om de trycks för hårt.
Öppen päls kontra stängd päls är nästa faktor. Slutna rockbälten täcker hela ytan med korn; de skär snabbt men laddar snabbt. Öppna rockbälten lämnar luckor mellan kornen, vilket ger skräp en plats att fly och fungerar bra på melamin, råträ och färgborttagning.
För ytbehandling av metall och plast minskar ett stearatbelagt hårdmetallbälte igensättning och lämnar en renare yta. Stearat fungerar som ett torrt smörjmedel som hindrar bandet från att smeta ut smält bindemedel över arbetsstycket. Operatörer som kör ett stängt rockbälte på aluminium ser ofta lastning under de första minuterna; samma jobb med en öppen rock stearate bälte löper mycket längre.
Karbid kontra andra vanliga slipmineraler
I en blandad butik har varje slipmineral en roll. Aluminiumoxid är allroundstandarden för spånavverkning på trä och stål. Zirkoniumoxidaluminium fungerar bäst under högt tryck och där värmebeständighet spelar roll. Keramiska korn förblir skarpa för tung slipning men kostar mer. Kiselkarbid är den ytbehandling och värmekänsliga specialisten.
Vanliga slipmineraler och deras typiska starka sida
Mineral
Huvudstyrka
Bästa situationen
Aluminiumoxid
Kostnadseffektivitet och hållbarhet
Vardagsslipning av trä och metall
Kiselkarbid
Skärpa och låg värme
Ytbehandlingar, beläggningar, plast, mjuk metall
Zirkoniumoxid aluminiumoxid
Värmebeständighet under tryck
Kraftig slipning på rostfritt och högnickellegeringar
Keramiska korn
Kontrollerad självslipning
Högtrycksslipning med låg brännrisk
Figur 4. Prestandajämförelse över fem praktiska kriterier
Radardiagrammet sammanfattar hur tre vanliga slipmineraler jämförs över fem praktiska kriterier. Kiselkarbid visar den mest balanserade prestandan vad gäller skärpa, hårdhet och finishkvalitet, med kostnadseffektivitet som sin svagaste punkt. Aluminiumoxid spårar något i skärpa och finishkvalitet men vinner klart på kostnaden, vilket är anledningen till att det förblir standardslipmedlet för dagligt träbearbetning. Zirkonia-aluminiumoxid blir intressant när trycket är högt och värmebeständigheten spelar roll, eftersom den är konstruerad för att fortsätta skära under tunga belastningar. De överlappande polygonerna visar att ingen enskild mineral vinner varje kategori, så en produktionsbutik behöver vanligtvis mer än en bandtyp. Att matcha mineralet till arbetsstycket förhindrar slöseri med arbete och onödiga inköp av slipmedel.
Praktiska urvalsregler för vanliga applikationer
För träbearbetning hanterar hårdmetall exotiska ämnen som teak, rosenträ och ipe utan att bränna ytan; använd P120 eller P150 som standard efterbehandlingskorn. För metalltillverkning gör karbid bra på aluminium, mässing och brons; välj P80 till P120 för blandningssvetsar och P220 för ett sista pass. För glasfiber och kolfiber hindrar hårdmetall med en öppen beläggning remmen från att ladda och hindrar hartset från att smälta. För billackeringsarbeten är finkornig hårdmetall med stearat ett tillförlitligt sätt att jämna ut grundfärg och befintlig färg utan värmeskador.
Glöm inte bältessystemet bakom slipmedlet
En bred bandslipmaskin ger en konsekvent finish endast när hela bandbanan förblir sann. Om kontakttrumman eller matarbordet blir urrunda, slits slipbandet ojämnt och kan slitas sönder i fogen. På stora paneler måste matningsbandet dra igenom arbetsstycket med jämn hastighet utan glidning eller vandring.
En underhållskontroll bör därför omfatta de ändlösa gummibanden som stödjer matningssystemet. Denna artikel om oändlig stabilitet av platt band av gummi i transportörsystem förklarar varför dimensionsstabilitet har betydelse för ett jämnt matningstryck.
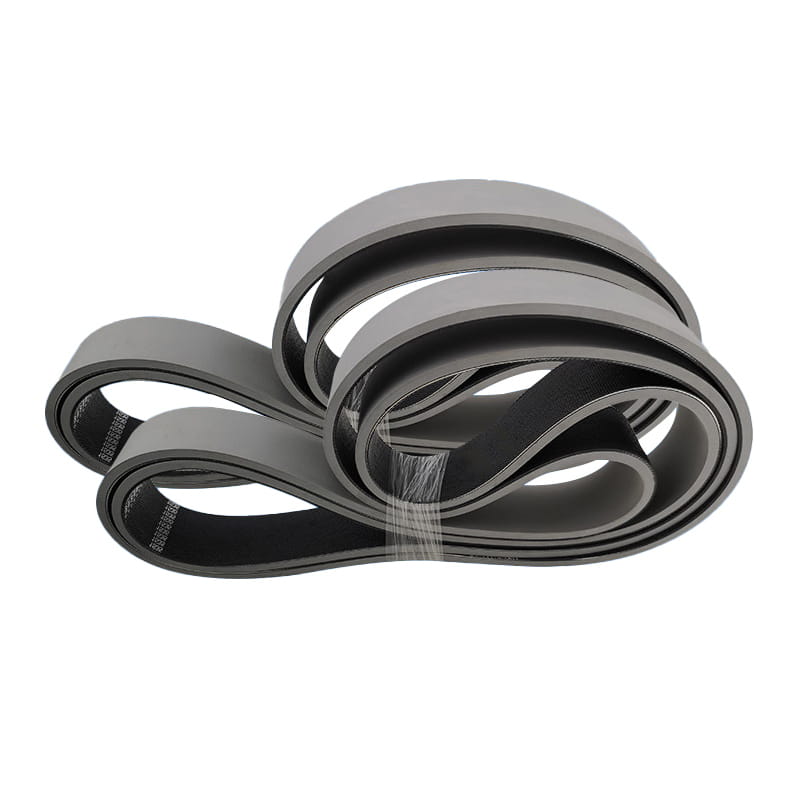
När du byter ut slipremmen, inspektera även gummiremmen för sprickor, hårdhetsförändringar och kantskador. Ett specialtillverkat sömlöst gummiband för slipmaskinen stöder det aktiva slipmedlet och hjälper till att hålla finishen enhetlig över hela panelens bredd.
Lagring, hantering och vanliga felmönster
Förvara hårdmetallremmar platt eller hängande utan vassa veck. Fukt och direkt värme försvagar fogen och underlaget. Om ett bälte belastar snabbt, byt till en öppen rock eller ett grövre korn. Om det glaserar över är bandhastigheten för hög eller ådring för fin för materialet. Om kanten går sönder först, kontrollera valsen och gummistödbandet för inriktningsproblem.
Genom att behandla hårdmetallbandet som en del av ett komplett slipsystem får du förutsägbara resultat och lägre slipkostnader över tid. Rätt mineral, grus, baksida och maskinstöd avgör tillsammans repeterbar ytkvalitet.
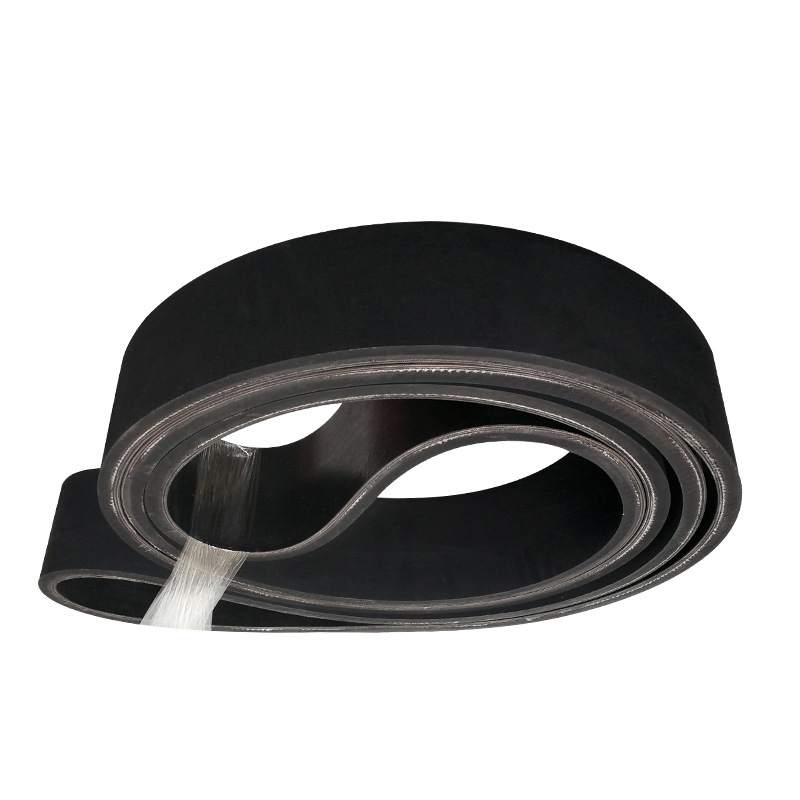
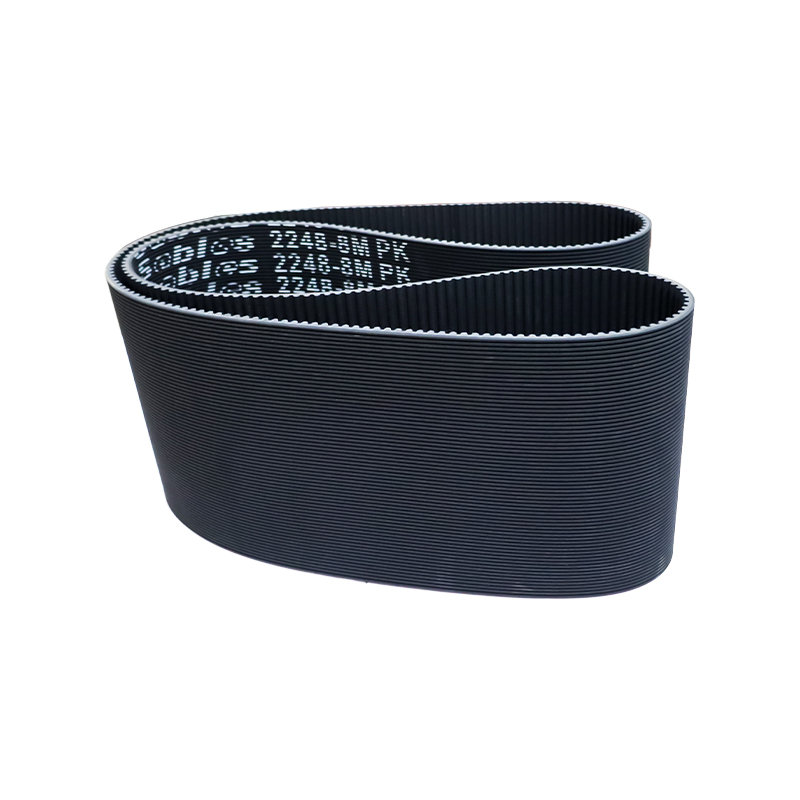
Transportbandet består av ytlim, kärna och lagerlim. Dessutom kan ett lager av buffertduk läggas till användningen av högtappslag för att göra det mer slagtåligt.
Ytlimmet
Med naturgummi och syntetiskt gummi som råmaterial och för att förbättra slitstyrka, sprickbeständighet, åldringsbeständighet och andra egenskaper, har ytlimmet olika egenskaper såsom slitstyrka, skärmotstånd, värmebeständighet, flambeständighet, köldbeständighet, syra- och alkaliresistans, oljebeständighet, statisk elektricitetsbeständighet och så vidare. Tyg lager kärna
Tygskiktet är sammansatt av naturfiber eller kemisk fiber enbart eller en kombination av de två, har samma kvalitet efter enstegsbehandling genom en mogen process, och har god vidhäftning med gummi. Det vidhäftande lagret
Limskiktet är mycket viktigt för vidhäftningskraften mellan skikten i kärnan på transportbandet som böjs upprepade gånger. Speciellt för högspänningstransportband måste ett skikt av lim med mindre bucklingsspänning och mindre utmattning på grund av inre belastning användas.
Specifikationer och modeller kan anpassas efter kundens önskemål, med en tjocklek som sträcker sig från 2,0 mm till 8,0 mm.
Höghastighets-, smidiga och lågutdragbara transmissions- och transportsystem, såsom textilmaskiner, träbearbetningsmaskiner, slipmaskiner, biljettautomater, grönsaksskärmaskiner, etc. Egenskaper: Hög hastighet och stabilitet, hög draghållfasthet och låg töjning.
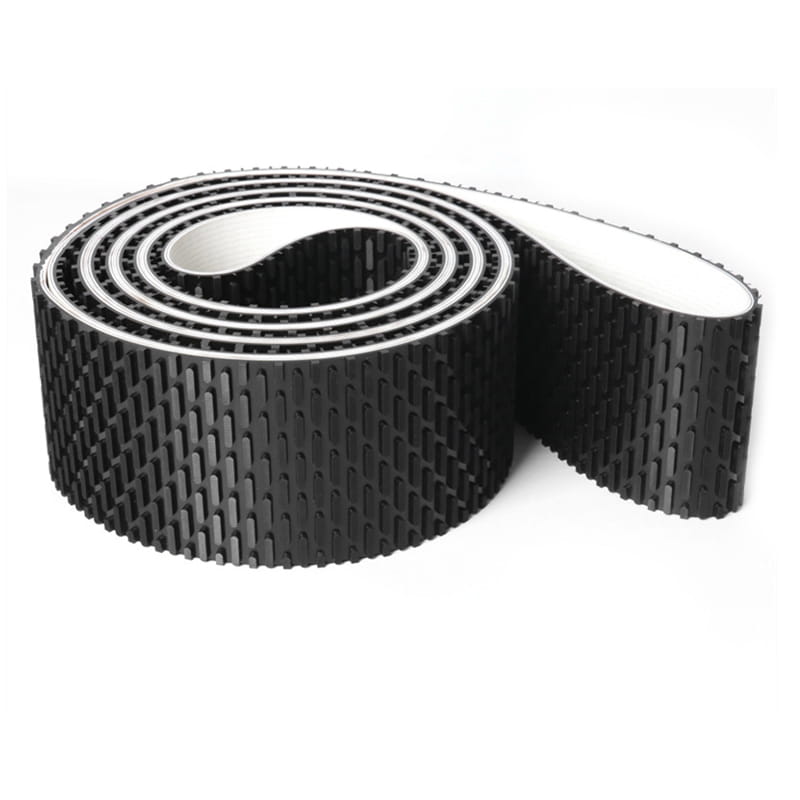
Det sömlösa gummibandet som produceras av träbearbetningsmaskiner kan användas för att slipa, korrigera och trimma kärnmaterial, hyvla träskivor, laminerade skivor, plastlaminerade skivor och andra maskiner, och kan hjälpa ytan att bli perfekt bearbetad och vald.
Dess speciella teknologi ligger i tillverkningsmetoden och producerar den erforderliga storleken skarvfri rem. Vi kontrollerar inte bara strikt kvaliteten, utan insisterar också på att använda importerade material för att få vårt slipband att ha bättre prestanda.
Alla delar av tjocklek och styrka är absolut enhetliga.
Den har en bra linjär drift.
Hög flexibilitet kan användas för små hjuldiametrar.
Det kan bibehålla planhet och icke-deformerbarhet under arbetstryck.
Friktionskoefficienten mellan remmens botten och plåtytan är mycket låg.
Eftersom bandets ytskikt är täckt med gummi, förbättras vidhäftningen och stabiliteten hos transportbandet förbättras.
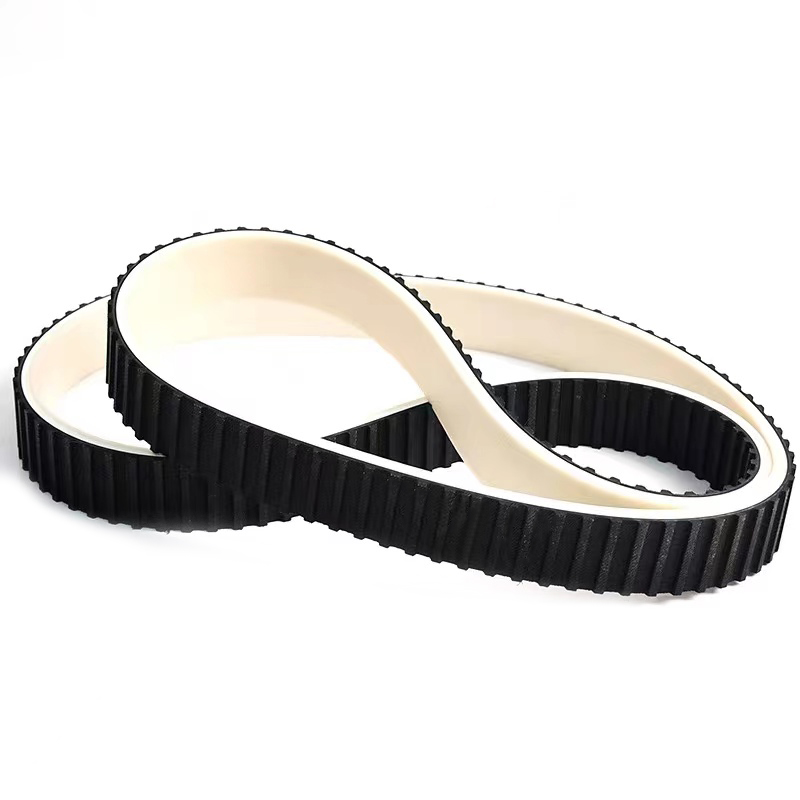
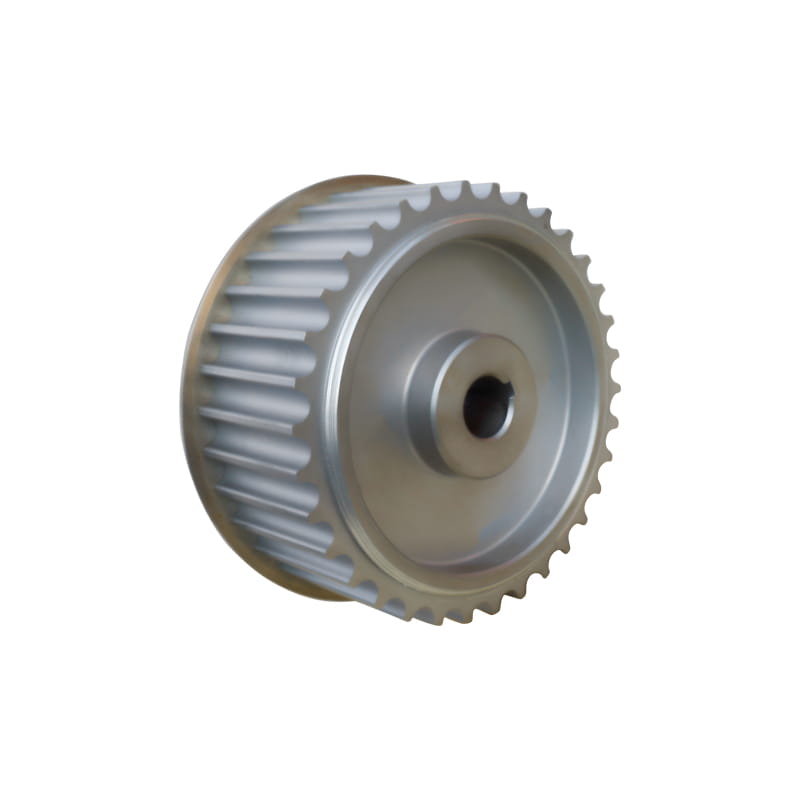
Tillämpa på varje fält i det synkrondrivna enhetssystemet. Egenskaper:
Säkerställ koordination med remmen för att förbättra noggrannheten och livslängden för den drivna. Enligt kundens krav kan anpassningsoptimal driven lösning delas in i 45# stål, aluminiumlegering, rostfritt stål, gjutjärn, nylon, etc, beroende på material.
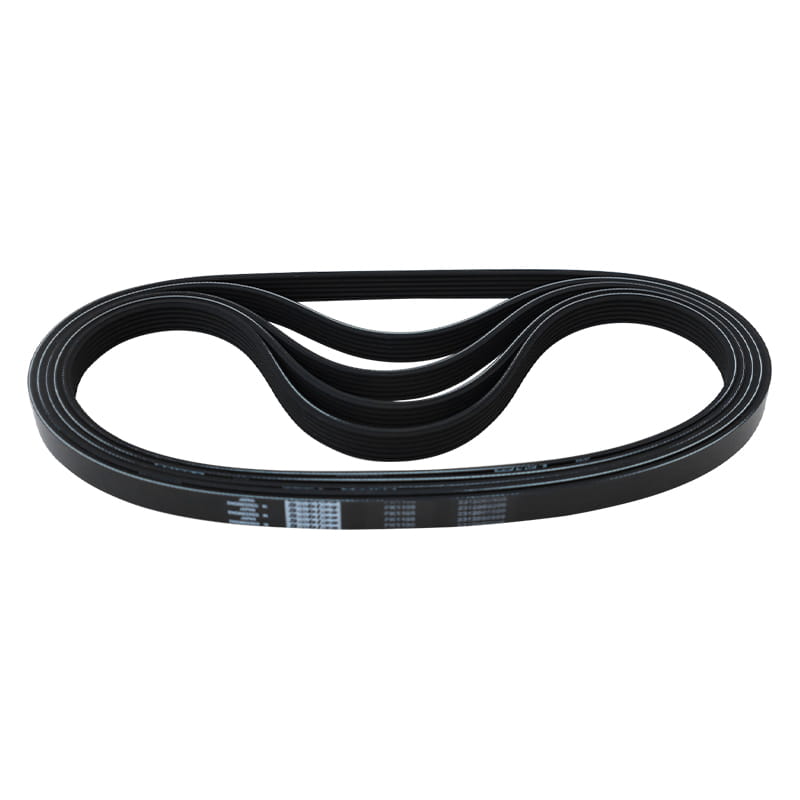
Den är lämplig för utomhustransmissionsutrustning, transportutrustning, medicinsk utrustning, elektriska verktyg, hushållsapparater och sportutrustning. Egenskaper:
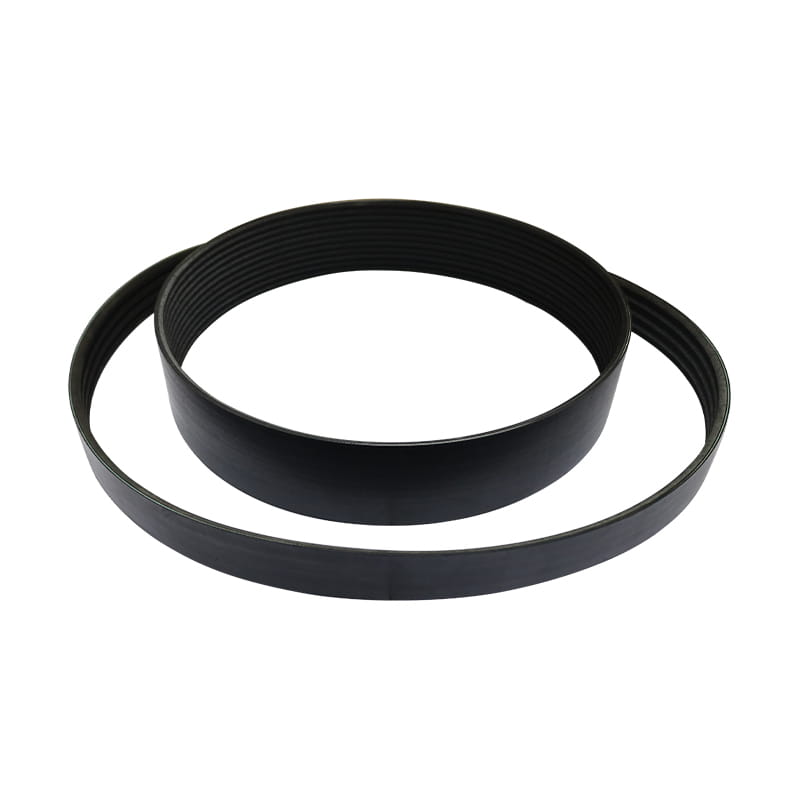
1. Ribbremmens överföringseffekt är 30 % högre än för en vanlig kilrem när utrymmet är lika stort.
2. Ribbremmens transmissionssystem har en kompakt struktur, och under samma transmissionseffekt, utrymmet som upptas av
transmissionsanordningen är 25 % mindre än den för den vanliga kilremmen.
3. Ribbremmen är tunn och flexibel och lämpar sig för transmission med liten remskivadiameter och höghastighetstransmission, med rem
hastighet upp till 40m/s; Små vibrationer, mindre värme och stabil drift.
4. Ribbbandet är värmebeständigt, oljebeständigt och slitstarkt, med liten förlängning och lång livslängd.